
Doanh nghiệp đang phát triển máy móc, thiết bị hoặc hệ thống kỹ thuật và cần sản xuất phần vỏ kim loại theo thiết kế riêng? Hoặc bạn đã có CAD/DXF/PDF và đang tìm xưởng có thể triển khai từ thép tấm đến các panel, cover, cửa, pát và bộ chi tiết vỏ máy?
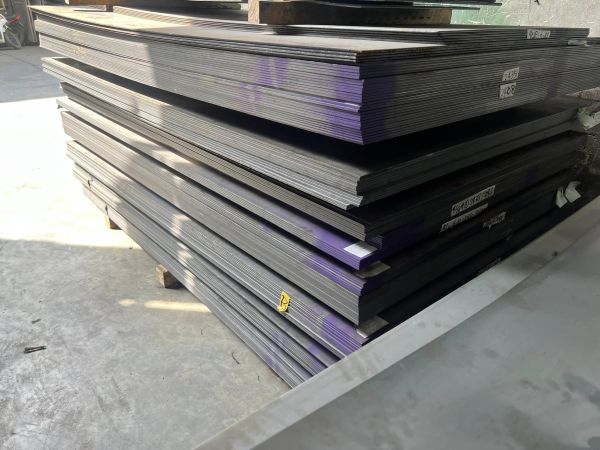
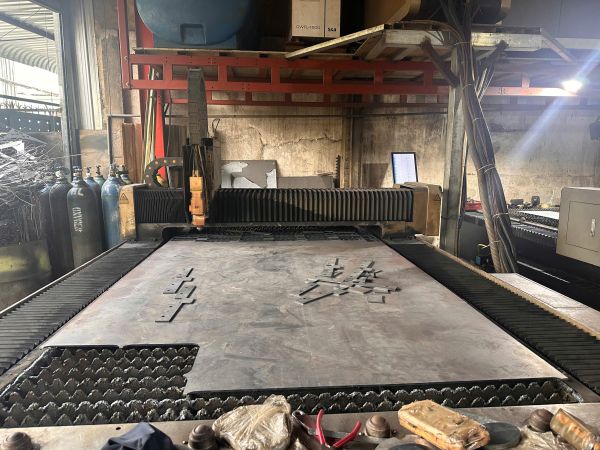
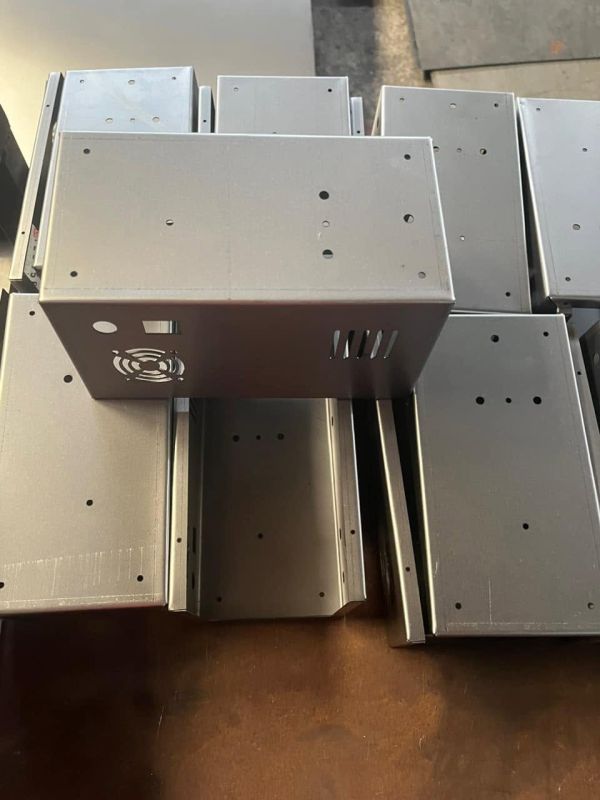
Gia An Phú nhận gia công vỏ máy theo bản vẽ tại TP.HCM, kết hợp cung cấp vật liệu, cắt Laser CNC và chấn gấp CNC theo cấu tạo thực tế của từng sản phẩm.
Tùy thiết kế, Gia An Phú có thể tiếp nhận:
- Vỏ máy công nghiệp
- Vỏ thiết bị
- Vỏ hộp kim loại
- Enclosure theo thiết kế
- Front panel
- Rear panel
- Side panel
- Top panel
- Bottom panel
- Cover
- Cửa
- Tấm gá thiết bị
- Pát và bracket bên trong
- Bộ chi tiết vỏ máy nhiều mã
- Prototype trước khi sản xuất theo lô
Quy trình có thể triển khai theo hướng:
DRAWING → THÉP TẤM → CẮT LASER → CHẤN CNC → KIỂM TRA → BỘ CHI TIẾT VỎ MÁY
Nếu khách hàng đã có sẵn vật liệu hoặc phôi, Gia An Phú có thể tiếp nhận riêng các công đoạn cần thiết theo phạm vi đơn hàng.
| Hạng mục | Khả năng tiếp nhận |
|---|---|
| Sản phẩm | Vỏ máy / vỏ thiết bị / panel / cover / enclosure |
| Hồ sơ | CAD / DXF / PDF / bản vẽ kỹ thuật |
| Vật liệu | Theo drawing và yêu cầu thực tế |
| Công đoạn | Vật liệu + cắt Laser + chấn CNC |
| Hình thức | Chi tiết đơn / bộ vỏ / nhiều mã |
| Số lượng | Prototype / số lượng ít / theo lô |
| Khu vực | TP.HCM và khu vực lân cận |
| Hotline/Zalo | 0937.200.476 |
Đã có bản vẽ vỏ máy? Gửi CAD/DXF/PDF cùng vật liệu, độ dày, số lượng và danh sách part nếu có để Gia An Phú kiểm tra phương án gia công và báo giá theo hồ sơ thực tế.
Gia Công Vỏ Máy Theo Bản Vẽ Là Gì?
Gia công vỏ máy theo bản vẽ là quá trình sản xuất các chi tiết kim loại tạo thành phần bao che, bảo vệ hoặc kết cấu bên ngoài của máy móc và thiết bị dựa trên hồ sơ kỹ thuật do khách hàng cung cấp.
Khác với sản phẩm tiêu chuẩn có sẵn kích thước, vỏ máy theo bản vẽ được sản xuất theo thiết kế riêng của từng máy hoặc thiết bị.
Một bộ vỏ có thể gồm:
FRONT PANEL + REAR PANEL + SIDE PANELS + TOP + BOTTOM + DOOR + COVER + BRACKETS
Các chi tiết này sau đó được sử dụng để tạo thành:
MACHINE ENCLOSURE / EQUIPMENT ENCLOSURE
Do đó, khi tiếp nhận một yêu cầu gia công vỏ máy, xưởng không chỉ xem kích thước tổng thể của sản phẩm mà cần kiểm tra từng part trong bộ.
Vỏ Máy Không Chỉ Là Một Tấm Thép Được Gấp Lại
Một số vỏ hộp nhỏ có thể được tạo từ một phôi và nhiều đường chấn.
Nhưng với máy móc hoặc thiết bị có kích thước và cấu tạo phức tạp hơn, phần vỏ thường được chia thành nhiều chi tiết.
Ví dụ:
- Front Panel – mặt trước
- Rear Panel – mặt sau
- Side-L – tấm bên trái
- Side-R – tấm bên phải
- Top Cover – tấm nóc
- Bottom Plate – tấm đáy
- Door – cửa
- Mounting Plate – tấm gá
- Bracket – pát liên kết
Mỗi part có thể có:
- Hình dạng riêng
- Kích thước riêng
- Lỗ riêng
- Khe riêng
- Độ dày riêng
- Số đường chấn riêng
- Số lượng riêng
Vì vậy, một đơn hàng “10 bộ vỏ máy” trên thực tế có thể tương ứng với hàng chục hoặc hàng trăm chi tiết cần được quản lý theo mã.
Từ Bản Vẽ Thiết Kế Đến Bộ Chi Tiết Thực Tế
Quá trình chuyển một thiết kế thành sản phẩm có thể được hình dung:
3D / DRAWING → PARTS → FLAT PATTERN → LASER → BENDING → SHEET METAL PARTS
Sau đó các part được sử dụng cho công đoạn lắp ráp hoặc các bước hoàn thiện tiếp theo tùy thiết kế sản phẩm.
Đây cũng là lý do part number, revision và quantity rất quan trọng khi gia công vỏ máy theo bản vẽ.
Gia Công Vỏ Máy Khác Gì Gia Công Kim Loại Tấm?
Gia công vỏ máy là một ứng dụng cụ thể của gia công kim loại tấm.
Gia công kim loại tấm có phạm vi rộng, bao gồm nhiều nhóm sản phẩm như:
- Pát
- Giá đỡ
- Khay
- Máng
- Hộp
- Panel
- Vỏ
- Chi tiết máy
Trong khi đó, gia công vỏ máy tập trung vào một bộ sản phẩm có chức năng và mối quan hệ lắp ráp cụ thể.
Ví dụ, một enclosure có thể gồm:
6 PANEL + 1 DOOR + 1 MOUNTING PLATE + 8 BRACKETS
Các chi tiết không tồn tại độc lập mà cần phù hợp với nhau khi đưa vào cùng một thiết bị.
Do đó, ngoài việc cắt và chấn từng part, cần quan tâm đến:
- Kích thước tổng thể
- Vị trí lắp ghép
- Lỗ bắt vít
- Cutout
- Khoảng cách giữa các panel
- Vị trí cửa
- Vị trí thiết bị
- Critical dimensions
- Part number
- Revision
Nếu doanh nghiệp cần sản xuất nhiều dạng chi tiết thép tấm ngoài riêng nhóm vỏ máy, có thể tham khảo thêm dịch vụ Gia Công Kim Loại Tấm Tại TP.HCM của Gia An Phú.
Gia An Phú Nhận Gia Công Những Loại Vỏ Máy Nào?
Vỏ máy không có một kích thước hoặc cấu tạo tiêu chuẩn áp dụng cho mọi thiết bị.
Gia An Phú tiếp nhận sản xuất dựa trên drawing thực tế của khách hàng thay vì giới hạn ở một catalogue mẫu cố định.
Gia Công Vỏ Máy Công Nghiệp
Máy móc công nghiệp có thể cần phần vỏ để:
- Bao che các cụm bên trong
- Tạo panel bên ngoài
- Tạo vị trí lắp thiết bị
- Tạo cửa thao tác
- Tạo các vị trí lắp ráp
- Tạo cấu trúc theo thiết kế máy
Một bộ vỏ có thể được chia thành nhiều part để thuận tiện cho sản xuất và lắp ráp.
Gia Công Vỏ Thiết Bị
Các thiết bị kỹ thuật có thể sử dụng vỏ kim loại với kích thước riêng.
Tùy drawing, vỏ có thể có:
- Lỗ màn hình
- Lỗ nút
- Lỗ công tắc
- Connector cutout
- Khe thông gió
- Lỗ quạt
- Lỗ dây
- Vị trí bắt vít
- Các cạnh chấn
Gia An Phú gia công các feature này theo dữ liệu kỹ thuật được khách hàng xác nhận.
Gia Công Vỏ Hộp Kim Loại
Vỏ dạng hộp có thể được tạo từ:
- Một phôi nhiều đường chấn
- Hai hoặc nhiều part ghép lại
- Thân + nắp
- Thân + cover
- Bottom + top
- Nhiều panel
Cấu tạo phù hợp phụ thuộc vào thiết kế sản phẩm.
Gia Công Vỏ Máy Dạng Hộp
Với dạng này, flat pattern có thể được cắt Laser trước khi tạo hình.
Workflow:
THÉP TẤM → LASER FLAT PATTERN → CHẤN NHIỀU CẠNH → VỎ/HỘP
Nếu sản phẩm có nhiều cạnh hoặc dạng hộp sâu, cần kiểm tra trình tự chấn để xác định khả năng tạo hình.
Gia Công Vỏ Máy Có Cửa
Một số máy cần cửa để:
- Thao tác
- Bảo trì
- Kiểm tra thiết bị
- Tiếp cận các bộ phận bên trong
Drawing của cửa có thể thể hiện:
- Kích thước
- Vị trí bản lề
- Vị trí khóa
- Vị trí tay nắm
- Lỗ
- Khe
- Các cạnh chấn
Gia An Phú thực hiện phần chi tiết kim loại theo drawing và các vị trí lắp phụ kiện đã được xác định trong hồ sơ kỹ thuật.
Gia Công Vỏ Máy Dạng Panel Ghép
Thay vì tạo toàn bộ enclosure từ một phôi, sản phẩm có thể được chia thành:
FRONT + REAR + LEFT + RIGHT + TOP + BOTTOM
Cách chia này thường tạo ra nhiều mã part trong cùng một bộ sản phẩm.
Do đó, cần quản lý chính xác:
PART NUMBER + REVISION + QUANTITY
Gia Công Cover Bảo Vệ Máy
Cover có thể được sử dụng để bao che một khu vực cụ thể của máy.
Một cover có thể có:
- Đường bao
- Lỗ
- Khe
- Mép chấn
- Cạnh
- Cutout
Tùy thiết kế, cover có thể tháo rời hoặc là một phần của cụm vỏ.
Gia Công Vỏ Cụm Điều Khiển
Các cụm điều khiển thường có nhiều feature trên panel như:
- Nút nhấn
- Công tắc
- Đèn báo
- Màn hình
- Cổng kết nối
- Lỗ dây
Vị trí các feature này có thể ảnh hưởng trực tiếp đến khả năng lắp thiết bị bên trong, vì vậy cần được thể hiện rõ trên drawing.
Gia Công Vỏ Thiết Bị Kỹ Thuật
Gia An Phú có thể tiếp nhận các enclosure cho thiết bị theo thiết kế riêng khi phạm vi sản xuất phù hợp với năng lực cắt Laser và chấn CNC của xưởng.
Khả năng thực hiện cuối cùng được xác định dựa trên:
- Vật liệu
- Độ dày
- Kích thước
- Cấu tạo
- Hình học
- Các đường chấn
- Số lượng
- Drawing thực tế
Gia Công Vỏ Theo Thiết Kế Riêng
Khách hàng không cần lựa chọn từ một mẫu vỏ có sẵn.
Nếu doanh nghiệp đang phát triển một máy hoặc thiết bị riêng, drawing có thể là cơ sở để Gia An Phú sản xuất các sheet metal parts tương ứng.
Điều quan trọng không phải sản phẩm có tên gọi gì, mà là:
DRAWING + MATERIAL + THICKNESS + GEOMETRY + QUANTITY

Một Bộ Vỏ Máy Có Thể Gồm Những Chi Tiết Nào?
Một trong những điểm quan trọng khi báo giá vỏ máy là xác định phạm vi part trong mỗi bộ.
Không nên chỉ ghi:
Vỏ máy × 20 bộ
nếu thực tế một bộ gồm nhiều mã khác nhau.
Tấm Mặt Trước – Front Panel
Front panel thường là phần có nhiều feature nhất vì đây có thể là khu vực người vận hành tương tác với máy.
Drawing có thể yêu cầu:
- Lỗ màn hình
- Lỗ nút nhấn
- Lỗ công tắc
- Lỗ đèn báo
- Khe
- Connector
- Lỗ bắt vít
- Cutout theo thiết bị
Ví dụ:
FRONT PANEL → LASER LỖ/CUTOUT → CHẤN MÉP → PANEL
Vị trí của những feature liên quan trực tiếp đến thiết bị lắp trên panel nên được xác định rõ.
Tấm Mặt Sau – Rear Panel
Rear panel có thể chứa:
- Cổng kết nối
- Lỗ dây
- Lỗ nguồn
- Khe thông gió
- Cutout quạt
- Lỗ bắt vít
- Vị trí lắp phụ kiện
Các feature này có thể được tạo ngay trong công đoạn Laser trước khi panel được chấn.
Tấm Bên – Side Panel
Một enclosure thường có:
SIDE-L + SIDE-R
Tùy thiết kế, side panel có thể có:
- Vent
- Handle cutout
- Lỗ
- Khe
- Vị trí liên kết
- Mép chấn
Hai tấm bên có thể giống nhau hoặc là hai mã hoàn toàn khác nhau.
Tấm Nóc – Top Panel
Top panel có thể là:
- Tấm phẳng
- Tấm chấn mép
- Cover tháo rời
- Một phần của thân enclosure
Nếu có lỗ hoặc vent, các feature cần được thể hiện trên drawing.
Tấm Đáy – Bottom Panel
Bottom panel có thể đóng vai trò:
- Đáy vỏ
- Mặt lắp thiết bị
- Liên kết với khung
- Vị trí bắt chân
- Vị trí đi dây
Do đó, các mounting holes trên tấm đáy có thể là những kích thước cần kiểm soát.
Cửa – Door
Cửa có thể là một part riêng.
Drawing có thể xác định:
- Kích thước
- Mép chấn
- Vị trí bản lề
- Vị trí khóa
- Tay nắm
- Cửa sổ
- Lỗ
- Khe
Cover
Cover thường được sử dụng cho phần cần tháo ra khi:
- Bảo trì
- Kiểm tra
- Thay thế thiết bị
- Tiếp cận cụm bên trong
Cover có thể rất đơn giản hoặc có nhiều cạnh tùy sản phẩm.
Pát Và Bracket Bên Trong
Một bộ vỏ máy thường không chỉ có các panel bên ngoài.
Bên trong có thể cần:
- Bracket
- Pát
- Giá đỡ
- Tấm liên kết
- Chi tiết giữ thiết bị
Ví dụ:
BRACKET-A × 4
BRACKET-B × 2
Các part này có thể được cắt và chấn cùng với bộ vỏ.
Tấm Gá Thiết Bị – Mounting Plate
Mounting plate là vị trí để lắp:
- Module
- Bộ điều khiển
- Thiết bị điện
- Cụm cơ khí
- Các thành phần khác theo thiết kế
Tấm gá có thể cần:
- Lỗ
- Khe
- Pattern bắt vít
- Cutout
- Các vị trí định vị
Các Chi Tiết Liên Kết Khác
Tùy thiết kế, bộ vỏ còn có thể gồm:
- Plate
- Support
- Corner part
- Reinforcement
- Spacer dạng tấm
- Các sheet metal parts riêng
Do đó, trước khi báo giá một bộ vỏ máy, nên xác định đầy đủ:
BỘ VỎ = BAO NHIÊU MÃ PART × SỐ LƯỢNG MỖI MÃ
Vật Liệu Dùng Để Gia Công Vỏ Máy
Không có một loại thép duy nhất phù hợp cho mọi vỏ máy.
Lựa chọn vật liệu cần dựa trên drawing và yêu cầu sử dụng thực tế.
Thép Cán Nguội
Thép cán nguội có thể được sử dụng cho nhiều dạng chi tiết như:
- Panel
- Cover
- Hộp
- Vỏ
- Tấm bên
- Cửa
- Pát
Đối với sản phẩm có yêu cầu ngoại quan, khách hàng nên xác định rõ mặt sử dụng và yêu cầu bề mặt nếu có.
Thép PO
Thép PO có thể được triển khai theo chuỗi:
THÉP PO → LASER → CHẤN → PANEL/VỎ
Vật liệu cụ thể vẫn cần được xác định theo hồ sơ của sản phẩm.
Thép Tấm
Các nhóm thép tấm có thể được sử dụng cho:
- Vỏ
- Plate
- Mounting plate
- Bracket
- Các chi tiết cần độ cứng theo thiết kế
Việc lựa chọn loại thép và độ dày cần phù hợp với yêu cầu của sản phẩm.
Thép Mạ Kẽm
Thép mạ kẽm có thể được sử dụng cho các:
- Vỏ
- Khay
- Panel
- Hộp
- Cover
Nếu sản phẩm yêu cầu chú ý đến bề mặt, khách hàng nên thông báo ngay khi gửi drawing.
Lựa Chọn Vật Liệu Dựa Trên Điều Gì?
Một số yếu tố cần xem xét gồm:
- Môi trường sử dụng
- Kết cấu
- Độ cứng yêu cầu
- Kích thước
- Trọng lượng
- Khả năng tạo hình
- Yêu cầu bề mặt
- Phương án hoàn thiện sau gia công
Gia An Phú không nên tự thay thế material trên drawing chỉ vì một vật liệu khác thuận tiện hơn cho sản xuất. Nếu cần thay đổi, thông tin nên được trao đổi và xác nhận trước.
Khách hàng chưa có sẵn nguyên liệu có thể tham khảo các loại thép tấm Gia An Phú cung cấp để kết hợp vật liệu và gia công trong cùng một đơn hàng.
Độ Dày Vật Liệu Ảnh Hưởng Đến Vỏ Máy Như Thế Nào?
Thickness không chỉ ảnh hưởng đến công đoạn sản xuất mà còn liên quan trực tiếp đến đặc tính của bộ vỏ.
Ảnh Hưởng Đến Độ Cứng
Một panel lớn và một cover nhỏ không nhất thiết sử dụng cùng một độ dày.
Độ dày cần phù hợp với:
- Kích thước part
- Kết cấu
- Vị trí sử dụng
- Cách liên kết
- Yêu cầu của thiết kế
Ảnh Hưởng Đến Trọng Lượng
Khi thickness tăng, khối lượng của toàn bộ bộ vỏ cũng thay đổi.
Với enclosure gồm nhiều panel lớn, yếu tố này có thể trở nên đáng kể.
Ảnh Hưởng Đến Chấn CNC
Độ dày ảnh hưởng đến:
- Lực chấn
- Bán kính
- Kích thước cạnh
- Tooling
- Khả năng tạo hình
Ảnh Hưởng Đến Flat Pattern
Nếu thickness thay đổi, không nên mặc định sử dụng nguyên flat pattern cũ mà không kiểm tra lại.
Ảnh Hưởng Đến Lắp Ráp
Với những vị trí có:
- Panel lồng nhau
- Cover
- Door
- Bracket
- Mounting part
việc thay đổi thickness có thể ảnh hưởng đến khoảng cách và kích thước lắp ghép.
Vì vậy, một yêu cầu gia công vỏ máy nên xác định rõ ngay từ đầu:
MATERIAL + THICKNESS + PART DRAWING
thay vì chỉ gửi kích thước tổng thể của enclosure.
Gia Công Vỏ Máy Theo Bản Vẽ CAD/DXF/PDF
Đối với vỏ máy và vỏ thiết bị, bản vẽ là cơ sở quan trọng để xác định cấu tạo từng chi tiết, mối quan hệ giữa các part và yêu cầu của sản phẩm sau gia công.
Một bộ vỏ có thể gồm nhiều mã khác nhau. Vì vậy, khách hàng không nhất thiết phải gửi tất cả thông tin trong một file duy nhất mà có thể cung cấp bộ hồ sơ gồm:
- File CAD/3D nếu có
- DXF của các flat pattern
- PDF bản vẽ kỹ thuật
- Danh sách part/BOM
- Bảng số lượng
- Revision hiện hành
Mỗi loại dữ liệu phục vụ một mục đích khác nhau trong quá trình kiểm tra và triển khai sản xuất.
File CAD Và Mô Hình 3D
Nếu khách hàng có dữ liệu CAD hoặc mô hình 3D, đây là nguồn thông tin hữu ích để hiểu cấu tạo tổng thể của bộ vỏ.
Mô hình có thể giúp thể hiện:
- Hình dạng enclosure
- Vị trí các panel
- Quan hệ giữa các part
- Cấu tạo cửa
- Cover
- Bracket
- Mounting plate
- Các chi tiết bên trong
Ví dụ, nhìn vào một panel riêng có thể chưa biết nó thuộc mặt nào của máy.
Nhưng khi đặt part đó trong assembly:
FRONT + REAR + LEFT + RIGHT + TOP + BOTTOM
mối quan hệ lắp ráp sẽ rõ hơn.
File DXF
DXF thường hữu ích cho công đoạn tạo phôi bằng Laser.
Một DXF có thể chứa:
- Đường bao ngoài
- Lỗ
- Khe
- Slot
- Cutout
- Vent
- Các feature cần cắt
Workflow:
DXF → LASER → FLAT PART → BENDING
Với một bộ vỏ nhiều mã, mỗi part nên được quản lý rõ ràng để tránh nhầm giữa các file.
Ví dụ:
FP-001.dxf – Front Panel
RP-001.dxf – Rear Panel
SL-001.dxf – Side Left
SR-001.dxf – Side Right
File PDF Bản Vẽ Kỹ Thuật
PDF đặc biệt quan trọng để thể hiện những thông tin mà một file DXF phẳng có thể không cho biết đầy đủ.
Ví dụ:
- Material
- Thickness
- Bend angle
- Finished dimensions
- Hole dimensions
- Critical dimensions
- Tolerance
- Quantity
- Part number
- Revision
Với các part cần chấn, PDF thành phẩm giúp xác định rõ hình dạng sau tạo hình.
Bộ Hồ Sơ Gia Công Vỏ Máy
Nếu có đầy đủ dữ liệu, một bộ hồ sơ rất thuận tiện để kiểm tra có thể gồm:
3D/CAD + DXF + PDF + BOM
Tuy nhiên, khách hàng không nhất thiết phải có đủ cả bốn loại file mới có thể gửi yêu cầu.
Nếu hiện tại chỉ có PDF hoặc một phần hồ sơ kỹ thuật, vẫn có thể gửi để Gia An Phú kiểm tra trước những dữ liệu đã có và xác định thông tin còn cần bổ sung.
Với các dự án cần triển khai trực tiếp từ hồ sơ kỹ thuật, khách hàng có thể tham khảo thêm dịch vụ Gia Công Theo Bản Vẽ CAD/DXF/PDF của Gia An Phú.
Bản Vẽ Vỏ Máy Nên Có Những Thông Tin Gì?
Một drawing càng rõ ràng thì càng giảm thời gian trao đổi trước khi gia công.
Đối với vỏ máy, nên ưu tiên xác định các thông tin sau.
Part Number
Mỗi chi tiết nên có mã riêng.
Ví dụ:
- GAP-M01-FP
- GAP-M01-RP
- GAP-M01-SL
- GAP-M01-SR
- GAP-M01-TOP
- GAP-M01-BOT
Part number đặc biệt quan trọng khi một bộ vỏ có nhiều chi tiết tương tự nhau.
Revision
Nếu thiết kế thay đổi, phiên bản bản vẽ cũng cần được cập nhật.
Ví dụ:
FP-001 REV A → FP-001 REV B
Khi đặt lại hàng, không nên chỉ nói:
“Làm giống lần trước.”
Nếu thiết kế đã thay đổi, cần xác nhận revision hiện hành trước khi triển khai.
Material
Bản vẽ nên ghi rõ vật liệu của từng part.
Một bộ vỏ không nhất thiết tất cả chi tiết đều phải cùng material.
Thickness
Độ dày cần được xác định cho từng mã nếu giữa các part có sự khác nhau.
Overall Dimensions
Các kích thước tổng thể như:
- Width
- Height
- Depth
giúp kiểm tra hình dạng thành phẩm.
Bend Angle
Các part cần chấn nên thể hiện:
- Vị trí bend
- Góc
- Hướng tạo hình
- Kích thước sau chấn
Hole Và Cutout Positions
Các feature phục vụ lắp thiết bị cần được định vị rõ.
Đặc biệt với:
- Màn hình
- Connector
- Nút nhấn
- Công tắc
- Quạt
- Mounting holes
Quantity
Nếu đơn hàng gồm nhiều mã, cần xác định số lượng riêng.
Ví dụ:
| Part | Qty / bộ | Số bộ | Tổng Qty |
|---|---|---|---|
| Front Panel | 1 | 20 | 20 |
| Rear Panel | 1 | 20 | 20 |
| Side Panel | 2 | 20 | 40 |
| Top Cover | 1 | 20 | 20 |
| Bottom Plate | 1 | 20 | 20 |
| Bracket A | 4 | 20 | 80 |
Cách thể hiện này rõ hơn nhiều so với chỉ ghi:
20 bộ vỏ máy.
Critical Dimensions
Không phải mọi kích thước trên một enclosure đều có cùng mức độ ảnh hưởng đến chức năng.
Một số kích thước có thể đặc biệt quan trọng vì liên quan trực tiếp đến:
- Lắp thiết bị
- Ghép hai panel
- Lắp cửa
- Vị trí connector
- Khoảng cách giữa hai mặt
- Vị trí mounting holes
Những kích thước này nên được thể hiện rõ trên drawing.
Yêu Cầu Bề Mặt
Nếu một mặt cần chú ý về ngoại quan hoặc có yêu cầu riêng, khách hàng nên xác định ngay từ đầu.
Điều này đặc biệt hữu ích với:
- Front panel
- Door
- Cover
- Các bề mặt nhìn thấy trực tiếp
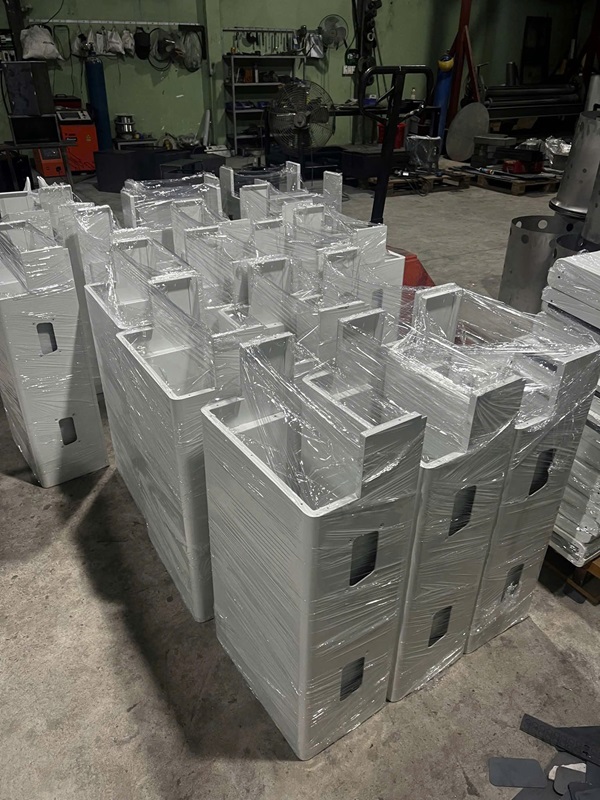
Cắt Laser Lỗ, Khe Và Cutout Trên Vỏ Máy
Vỏ máy thường có nhiều feature hơn một tấm thép thông thường.
Một front panel có thể đồng thời chứa:
- Màn hình
- 4 nút nhấn
- Công tắc
- Đèn báo
- 2 connector
- Lỗ bắt vít
Rear panel lại có:
- Quạt
- Nguồn
- Cable gland
- Connector
- Vent
Những feature này có thể được tạo ngay trên phôi bằng Laser trước khi chuyển sang chấn.
Cắt Lỗ Bắt Vít
Lỗ bắt vít có thể phục vụ:
- Liên kết panel
- Gắn thiết bị
- Gắn cover
- Lắp bracket
- Lắp phụ kiện
Vị trí lỗ cần được xác định theo drawing.
Cắt Lỗ Cho Nút Nhấn Và Công Tắc
Front panel của máy có thể cần các lỗ tròn hoặc biên dạng riêng để lắp thiết bị điều khiển.
Kích thước và vị trí cần dựa trên thiết kế của khách hàng.
Cắt Lỗ Màn Hình
Cutout màn hình thường là một feature quan trọng trên front panel.
Ngoài kích thước vùng cắt, drawing có thể cần xác định thêm:
- Vị trí so với cạnh
- Mounting holes
- Khoảng cách giữa các lỗ
- Orientation
Cắt Connector Cutout
Connector không phải lúc nào cũng sử dụng lỗ tròn.
Tùy thiết bị, cutout có thể là:
- Hình chữ nhật
- Hình vuông
- Slot
- Biên dạng riêng
Gia An Phú gia công theo hình học trên drawing thay vì tự xác định kích thước connector.
Cắt Lỗ Quạt
Panel có thể cần:
- Cutout quạt
- Mounting holes xung quanh
- Khe hoặc lỗ thông gió
Các vị trí này nên được định nghĩa trong cùng bản vẽ panel.
Cắt Khe Và Slot
Slot có thể phục vụ:
- Thông gió
- Lắp ghép
- Điều chỉnh
- Đi dây
- Các chức năng riêng của thiết kế
Cắt Cutout Theo Biên Dạng Riêng
Một số thiết bị có hình dạng lắp đặt không tiêu chuẩn.
Khi đó, DXF có thể thể hiện trực tiếp biên dạng cần Laser.
Nếu vỏ máy có nhiều lỗ, khe, vent hoặc cutout phức tạp, khách hàng có thể gửi trực tiếp dữ liệu để Gia An Phú kiểm tra trong phạm vi dịch vụ Cắt Laser Thép Tấm Theo Yêu Cầu Tại TP.HCM.
Chấn CNC Tạo Hình Vỏ Máy
Sau khi Laser tạo flat pattern, nhiều part của bộ vỏ cần tiếp tục chấn để tạo hình dạng 3D.
Quy trình:
FLAT PATTERN → BENDING → ENCLOSURE PART
Ví dụ:
FRONT PANEL PHẲNG → CHẤN MÉP → FRONT PANEL
hoặc:
FLAT PATTERN → NHIỀU BEND → COVER
Chấn Mép Panel
Panel có thể được chấn mép để tạo:
- Cạnh
- Flange
- Vị trí liên kết
- Hình dạng theo thiết kế
Chấn Cover
Một cover có thể cần:
- 2 bend
- 4 bend
- Nhiều bend
tùy cấu tạo.
Chấn Vỏ Hộp
Một flat pattern có thể được tạo hình thành dạng hộp bằng nhiều đường chấn.
Ở đây, trình tự chấn rất quan trọng vì các cạnh đã dựng lên có thể cản trở những bước tiếp theo.
Chấn Pát Bên Trong
Các bracket và support cũng có thể được cắt cùng batch vật liệu rồi chuyển sang chấn.
Ví dụ:
BRACKET DXF → LASER → BEND → BRACKET
Chấn Nhiều Mã Trong Cùng Một Bộ
Một enclosure có thể có:
- Panel chỉ cần một bend
- Cover cần bốn bend
- Bracket cần hai bend
- Mounting plate không cần chấn
Vì vậy, từng part được xử lý theo geometry riêng chứ không áp dụng một quy trình giống nhau cho toàn bộ bộ vỏ.
Đối với các chi tiết cần tạo góc, mép hoặc nhiều cạnh sau khi cắt, có thể tham khảo thêm dịch vụ Chấn Gấp Thép Tấm Theo Yêu Cầu Tại TP.HCM.
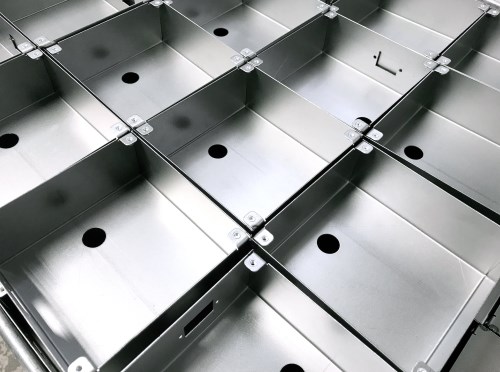
Vì Sao Cần Tính Đến Chấn Ngay Khi Thiết Kế Vỏ Máy?
Một mô hình 3D có thể thể hiện chính xác hình dạng mà kỹ sư mong muốn, nhưng để sản xuất được từ thép tấm, thiết kế còn cần phù hợp với quá trình:
FLAT PATTERN → LASER → BENDING
Đây là lý do khả năng gia công nên được xem xét ngay từ giai đoạn thiết kế.
Bán Kính Chấn
Góc trên mô hình không nên được hiểu như một đường giao tuyệt đối giữa hai mặt.
Trong sản phẩm thực tế tồn tại vùng bán kính tại vị trí chấn.
Bán kính có liên quan đến:
- Material
- Thickness
- Tooling
- Hình dạng sản phẩm
Kích Thước Flange
Một cạnh quá ngắn có thể cần được kiểm tra về khả năng tạo hình.
Không có một kích thước flange tối thiểu duy nhất áp dụng cho mọi vật liệu và mọi thickness.
Lỗ Gần Đường Chấn
Nếu một mounting hole nằm sát bend line, vùng vật liệu xung quanh có thể chịu ảnh hưởng trong quá trình tạo hình.
Cutout Gần Bend
Tương tự, một cutout lớn hoặc slot nằm gần vùng chấn cần được kiểm tra theo geometry thực tế.
Trình Tự Chấn
Một enclosure part có nhiều cạnh không thể luôn được chấn theo thứ tự bất kỳ.
Ví dụ:
BEND 1 → BEND 2 → BEND 3 → BEND 4
có thể thực hiện được.
Nhưng một thứ tự khác:
BEND 4 → BEND 1 → BEND 3 → BEND 2
có thể khiến một cạnh đã dựng cản tooling ở bước sau.
Khả Năng Tiếp Cận Của Tooling
Một part dạng U sâu hoặc hộp có thể gây hạn chế không gian khi các cạnh dần được dựng lên.
Do đó, khả năng sản xuất cần được đánh giá dựa trên hình dạng toàn bộ part, không chỉ từng đường chấn riêng lẻ.
Va Chạm Giữa Các Cạnh
Một thiết kế có nhiều flange có thể tạo ra vùng giao nhau sau chấn.
Các góc, relief và cutout cần được xem xét để các cạnh có thể tạo hình theo yêu cầu.
Thông điệp quan trọng là:
Một thiết kế đúng về chức năng trên mô hình 3D vẫn cần được kiểm tra về khả năng sản xuất từ thép tấm trước khi triển khai.
Lỗ, Khe Và Cutout Gần Đường Chấn Có Ảnh Hưởng Không?
Có. Đây là một trong những điểm cần lưu ý khi thiết kế panel và cover.
Khi thép được chấn, vùng vật liệu xung quanh bend line chịu biến dạng.
Nếu feature nằm quá gần khu vực này, hình dạng hoặc vị trí của nó có thể bị ảnh hưởng.
Mounting Hole Gần Bend
Ví dụ một panel có mounting hole nằm gần flange.
Sau khi flange được chấn, cần đảm bảo vị trí lỗ sau tạo hình vẫn phù hợp với chức năng lắp ráp.
Connector Cutout Gần Cạnh Chấn
Một connector cutout có thể cần nằm gần mép để phù hợp với bố trí thiết bị.
Trong trường hợp đó, khoảng cách giữa cutout và bend cần được kiểm tra theo:
- Material
- Thickness
- Bend radius
- Geometry
- Yêu cầu lắp ráp
Vent Gần Bend
Một dãy khe thông gió nằm sát cạnh chấn cũng cần được xem xét tương tự.
Feature Ở Góc Panel
Các góc nơi hai hoặc nhiều flange giao nhau có thể cần:
- Cutout
- Relief
- Khoảng hở
theo thiết kế.
Không nên áp dụng một khoảng cách tuyệt đối cho tất cả vỏ máy. Khả năng thực hiện cần được đánh giá trên drawing cụ thể.
Gia Công Khe Thông Gió Trên Vỏ Máy
Khe thông gió là feature phổ biến trên nhiều loại vỏ thiết bị.
Tùy thiết kế, panel có thể sử dụng:
- Slot dài
- Nhiều khe song song
- Dãy lỗ
- Pattern riêng
- Cutout cho quạt
Khe Thông Gió Dạng Slot
Laser có thể tạo nhiều slot theo pattern trên DXF.
Các thông số cần được drawing xác định gồm:
- Chiều dài
- Chiều rộng
- Khoảng cách
- Số lượng
- Vị trí
Cutout Cho Quạt
Một panel có thể có:
FAN CUTOUT + 4 MOUNTING HOLES
hoặc pattern khác tùy thiết bị.
Gia An Phú thực hiện hình học theo drawing khách hàng cung cấp.
Pattern Thông Gió Theo Thiết Kế
Nếu khách hàng đã thiết kế pattern riêng, có thể đưa trực tiếp vào dữ liệu cắt.
Điểm cần phân biệt rõ:
Gia An Phú gia công các khe, lỗ và cutout theo bản vẽ; việc tính toán lưu lượng gió, nhiệt hoặc thiết kế hệ thống làm mát cần được xác định trong phạm vi thiết kế kỹ thuật của sản phẩm.
Điều này giúp tránh việc thay đổi pattern gia công làm ảnh hưởng đến thiết kế ban đầu của máy.
Gia Công Panel Mặt Trước Theo Bản Vẽ
Front panel thường là một trong những part cần kiểm soát kỹ nhất của bộ vỏ máy.
Đây có thể là nơi lắp:
- Màn hình
- HMI
- Nút nhấn
- Công tắc
- Đèn báo
- Đồng hồ
- Connector
- Logo hoặc các feature theo thiết kế
Một front panel có thể trải qua:
THÉP TẤM → LASER FEATURES → CHẤN MÉP → FRONT PANEL
Vị Trí Màn Hình
Cutout màn hình cần phù hợp với thiết bị thực tế.
Các mounting holes xung quanh cũng có thể là critical dimensions.
Vị Trí Nút Nhấn
Nếu nhiều nút được bố trí thành hàng, drawing nên thể hiện rõ:
- Khoảng cách tâm
- Vị trí so với cạnh
- Kích thước lỗ
Connector Và Công Tắc
Tùy loại thiết bị, feature có thể có hình dạng khác nhau.
Không nên tự thay đổi hình học của cutout khi chưa có xác nhận.
Mép Chấn Của Front Panel
Nếu panel có flange, vị trí các feature cần được xem xét cùng vùng chấn.
Đây là lý do nên kiểm tra đồng thời Laser geometry + bend geometry, thay vì tách hai công đoạn hoàn toàn độc lập.
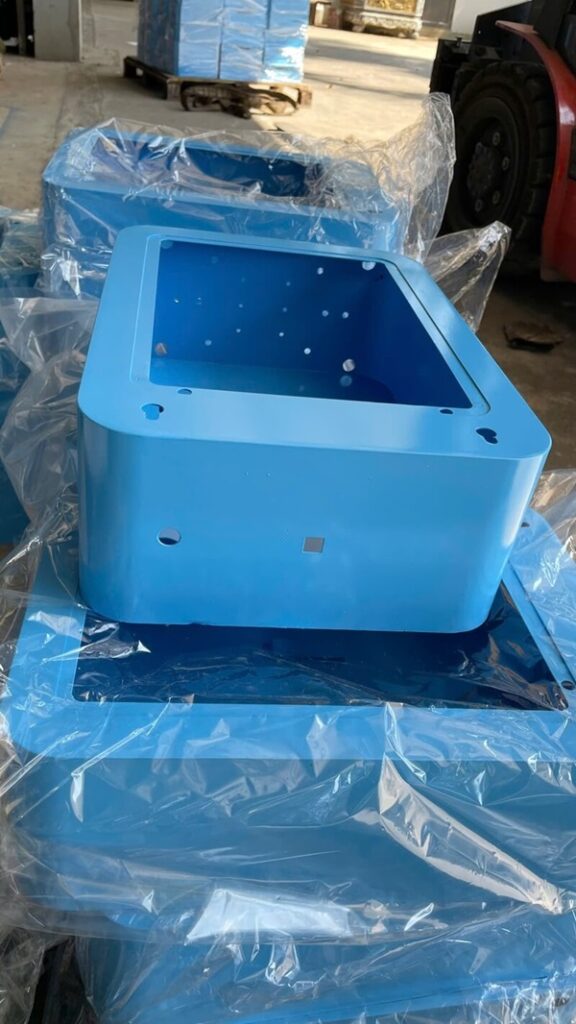
Gia Công Panel Mặt Sau Và Panel Bên
Rear panel và side panel thường có chức năng khác front panel nhưng vẫn có thể chứa nhiều feature kỹ thuật.
Rear Panel
Có thể gồm:
- Power input
- Connector
- Cable opening
- Fan
- Vent
- Mounting holes
- Các cutout riêng
Side Panel
Có thể gồm:
- Vent
- Tay nắm
- Lỗ bắt vít
- Slot
- Mounting feature
- Mép chấn
Panel Trái Và Panel Phải Có Thể Khác Nhau
Không nên mặc định:
SIDE-L = SIDE-R
Một mặt có thể chứa quạt trong khi mặt còn lại không có.
Hoặc:
- Side-L có handle
- Side-R có connector
- Side-L có vent pattern A
- Side-R có vent pattern B
Do đó, nếu hai part khác nhau, nên quản lý bằng hai mã riêng.
Gia Công Cửa Và Cover Vỏ Máy
Cửa và cover là những part thường xuyên được tháo mở trong quá trình sử dụng hoặc bảo trì thiết bị.
Cửa Vỏ Máy
Drawing cửa có thể thể hiện:
- Kích thước tổng thể
- Bend
- Vị trí bản lề
- Vị trí khóa
- Vị trí tay nắm
- Lỗ
- Cửa sổ
- Cutout
Các vị trí lắp phụ kiện cần được xác định rõ để phần kim loại được gia công đúng theo thiết kế.
Cover Tháo Rời
Cover có thể được cố định bằng:
- Các vị trí bắt vít
- Các feature liên kết
- Phương án riêng của thiết kế
Gia An Phú thực hiện phần sheet metal theo drawing đã xác nhận.
Cover Nhiều Cạnh
Một cover dạng U có thể được tạo:
FLAT PART → BEND 1 → BEND 2 → U COVER
Cover dạng hộp có thể cần nhiều bend hơn và cần kiểm tra trình tự tạo hình.
Pát Và Chi Tiết Bên Trong Vỏ Máy
Một bộ enclosure hoàn chỉnh thường có nhiều chi tiết bên trong mà người dùng không nhìn thấy từ bên ngoài nhưng lại rất quan trọng đối với quá trình lắp thiết bị.
Ví dụ:
- Mounting bracket
- Support
- Equipment plate
- Internal panel
- Reinforcement
- Pát liên kết
- Giá đỡ
Mounting Bracket
Bracket có thể giữ:
- Module
- Thiết bị
- Dây
- Cụm cơ khí
- Các bộ phận khác
Một bracket có thể được tạo:
LASER → BENDING → BRACKET
Internal Panel
Một panel bên trong có thể chứa nhiều mounting holes để bố trí thiết bị.
Reinforcement
Nếu thiết kế sử dụng các part tăng cứng, những chi tiết này cũng nên được đưa vào BOM.
Sản Xuất Đồng Bộ Theo Bộ Drawing
Thay vì đặt:
- Panel tại xưởng A
- Bracket tại xưởng B
- Cover tại xưởng C
khách hàng có thể gom các sheet metal parts phù hợp vào cùng một bộ hồ sơ để Gia An Phú kiểm tra khả năng gia công.
Điều này đặc biệt hữu ích khi nhiều part sử dụng cùng nhóm vật liệu và cần triển khai theo cùng một dự án.
Dung Sai Và Kích Thước Lắp Ráp Của Vỏ Máy
Đối với vỏ máy, mục tiêu không chỉ là từng part có hình dạng đúng khi đứng riêng lẻ.
Các part còn cần phù hợp với mối quan hệ lắp ráp trong thiết kế.
Một bộ vỏ có thể có nhiều kích thước cần chú ý.
Kích Thước Tổng Thể
Ví dụ:
- Width
- Height
- Depth
Đây là các kích thước giúp xác định envelope của enclosure.
Khoảng Cách Giữa Các Panel
Nếu hai panel lắp với nhau, vị trí cạnh và lỗ liên kết cần phù hợp với drawing.
Door Clearance
Cửa cần phù hợp với phần thân theo thiết kế.
Khoảng hở hoặc quan hệ lắp ráp nên được khách hàng xác định trong hồ sơ kỹ thuật.
Vị Trí Connector
Connector cutout thường phải tương ứng với thiết bị bên trong.
Vì vậy, đây có thể là critical dimension.
Mounting Hole Pattern
Các mounting holes trên:
- Front panel
- Bottom plate
- Mounting plate
- Bracket
có thể ảnh hưởng trực tiếp đến việc lắp thiết bị.
Không Phải Mọi Kích Thước Đều Có Cùng Mức Độ Quan Trọng
Một drawing có thể chứa hàng chục hoặc hàng trăm kích thước.
Trong số đó, một số kích thước ảnh hưởng trực tiếp đến:
- Fit
- Assembly
- Alignment
- Equipment mounting
- Door
- Connector
Khách hàng nên xác định rõ các critical dimensions nếu có yêu cầu kiểm soát đặc biệt.
Với bộ vỏ nhiều part, tư duy kiểm tra nên là:
PART ACCURACY + ASSEMBLY RELATIONSHIP
chứ không chỉ xem từng chi tiết riêng lẻ.
Quản Lý Nhiều Mã Chi Tiết Trong Một Bộ Vỏ Máy
Một bộ vỏ máy hiếm khi chỉ gồm một chi tiết duy nhất. Trong nhiều trường hợp, enclosure được chia thành nhiều part để thuận tiện cho gia công, lắp ráp, bảo trì và thay thế.
Ví dụ một bộ có thể gồm:
| Part | Số lượng / bộ |
|---|---|
| Front Panel | 1 |
| Rear Panel | 1 |
| Side-L | 1 |
| Side-R | 1 |
| Top Cover | 1 |
| Bottom Plate | 1 |
| Door | 1 |
| Bracket A | 4 |
| Bracket B | 2 |
| Mounting Plate | 1 |
Như vậy:
20 bộ vỏ máy không đồng nghĩa với 20 chi tiết.
Nếu mỗi bộ có 13 part, tổng số chi tiết cần quản lý đã là 260 part, chưa tính trường hợp một số mã có số lượng lớn hơn hoặc có các variant khác nhau.
Do đó, việc quản lý đơn hàng nên dựa trên:
PART NUMBER + REVISION + QUANTITY
Part Number
Mỗi chi tiết nên có mã riêng để dễ đối chiếu.
Ví dụ:
- FP-001 – Front Panel
- RP-001 – Rear Panel
- SL-001 – Side Left
- SR-001 – Side Right
- TOP-001 – Top Cover
- BRK-A01 – Bracket A
Không nên chỉ đặt tên file:
front-new-final.pdf
vì cách này dễ gây nhầm khi có nhiều lần cập nhật.
Revision
Thiết kế vỏ máy có thể thay đổi trong quá trình:
- Prototype
- Kiểm tra lắp ráp
- Thay đổi vị trí connector
- Điều chỉnh kích thước
- Thay đổi bracket
- Thay đổi thiết bị bên trong
Ví dụ:
FP-001 REV A → FP-001 REV B → FP-001 REV C
Trước khi sản xuất, cần xác nhận revision hiện hành của từng part.
Quantity
Số lượng nên được quản lý theo từng mã thay vì chỉ theo “số bộ”.
Ví dụ:
20 bộ máy
nhưng:
Bracket A × 4/bộ
thì tổng số lượng cần sản xuất là:
80 bracket.
Cách quản lý này đặc biệt quan trọng với đơn hàng nhiều mã và sản xuất theo lô.

Prototype Vỏ Máy Trước Khi Sản Xuất Theo Lô
Đối với một thiết kế mới, gia công mẫu trước khi sản xuất số lượng lớn là một bước rất đáng cân nhắc.
Prototype giúp chuyển thiết kế từ mô hình thành sản phẩm thực tế để doanh nghiệp có thể kiểm tra:
- Hình dạng
- Kích thước tổng thể
- Khả năng lắp panel
- Vị trí lỗ
- Connector
- Door
- Cover
- Bracket
- Mounting plate
- Quan hệ với thiết bị bên trong
Workflow có thể là:
DESIGN → PROTOTYPE → ASSEMBLY TEST → REVISION → PRODUCTION
Kiểm Tra Fit
Các panel cần phù hợp với nhau theo thiết kế.
Ví dụ:
- Side panel có khớp với front panel không?
- Cover có phù hợp với phần thân không?
- Door có đúng kích thước opening không?
Kiểm Tra Vị Trí Thiết Bị
Front panel có thể cần thử:
- HMI
- Nút
- Công tắc
- Đèn
- Connector
Rear panel có thể cần thử:
- Quạt
- Cổng nguồn
- Cable
- Connector
Kiểm Tra Bracket Và Mounting Plate
Một bracket có thể đúng hình dạng nhưng vị trí lắp thực tế vẫn cần được kiểm tra trong assembly.
Cập Nhật Drawing Sau Prototype
Nếu phát hiện cần điều chỉnh, drawing nên được cập nhật.
Ví dụ:
REV A = Prototype
Sau khi kiểm tra:
REV B = Production Drawing
Khi chuyển sang sản xuất theo lô, cần sử dụng đúng phiên bản đã được xác nhận.
Quy Trình Gia Công Vỏ Máy Tại Gia An Phú
Một đơn hàng vỏ máy có nhiều part nên được triển khai theo một quy trình rõ ràng từ hồ sơ thiết kế đến bộ chi tiết sau gia công.
Bước 1: Tiếp Nhận CAD/DXF/PDF
Khách hàng gửi:
- CAD hoặc 3D nếu có
- DXF
- Part list/BOM
- Drawing number
- Revision
- Quantity
Nếu chưa có đầy đủ tất cả các file, khách hàng vẫn có thể gửi hồ sơ hiện tại để kiểm tra trước.
Bước 2: Xác Nhận Part List
Gia An Phú đối chiếu:
- Bộ vỏ có bao nhiêu mã?
- Mỗi mã bao nhiêu chi tiết/bộ?
- Tổng số bộ cần làm?
- Có part nào dùng chung không?
- Có left/right khác nhau không?
Ví dụ:
20 bộ × 8 mã
cần được tách thành số lượng thực tế của từng part.
Bước 3: Xác Nhận Material Và Thickness
Mỗi mã cần xác định:
- Vật liệu
- Độ dày
- Số lượng
Nếu có nhiều thickness trong cùng bộ, nên thể hiện rõ theo từng drawing.
Bước 4: Kiểm Tra Flat Pattern Và Khả Năng Gia Công
Các part cần Laser và chấn được kiểm tra dựa trên:
- Biên dạng
- Lỗ
- Khe
- Cutout
- Bend line
- Góc
- Flange
- Trình tự chấn
- Critical dimensions
Bước 5: Chuẩn Bị Vật Liệu
Tùy đơn hàng:
- Khách cấp phôi
- Khách cấp thép
- Gia An Phú cung cấp vật liệu
Bước 6: Cắt Laser
Laser tạo:
- Flat pattern
- Hole
- Slot
- Vent
- Cutout
- Connector opening
- Các feature theo drawing
Bước 7: Chấn CNC
Các flat part cần tạo hình được chuyển sang chấn.
Mỗi part có thể có:
- Một bend
- Hai bend
- Nhiều bend
- Nhiều hướng tạo hình
Bước 8: Kiểm Tra Và Bàn Giao Bộ Chi Tiết
Sau khi gia công, các part được kiểm tra dựa trên yêu cầu đã xác nhận.
Tùy đơn hàng, nội dung có thể gồm:
- Mã part
- Revision
- Số lượng
- Hình dạng
- Kích thước quan trọng
- Lỗ/cutout
- Góc chấn
- Yêu cầu ngoại quan
Quy trình tổng thể:
DRAWING → BOM → MATERIAL → LASER → BENDING → QC → PART SET
Nếu doanh nghiệp cần triển khai trọn từ vật liệu đến các chi tiết vỏ máy theo drawing, có thể tham khảo thêm dịch vụ Gia Công Thép Tấm Theo Yêu Cầu Tại TP.HCM của Gia An Phú.
Khách Cấp Vật Liệu Hay Gia An Phú Cung Cấp?
Gia An Phú có thể tiếp nhận nhiều hình thức khác nhau tùy cách doanh nghiệp đang tổ chức sản xuất.
Khách Hàng Cấp Phôi
Khách đã chuẩn bị flat part và chỉ cần chấn.
Quy trình:
PHÔI KHÁCH CẤP → CHẤN → BÀN GIAO
Khách Hàng Cấp Thép Tấm
Khách có vật liệu nhưng chưa tạo phôi.
Quy trình:
THÉP KHÁCH CẤP → LASER → CHẤN → BỘ CHI TIẾT
Gia An Phú Cung Cấp Vật Liệu
Khách gửi drawing và yêu cầu kỹ thuật.
Quy trình:
DRAWING → GIA AN PHÚ CHUẨN BỊ THÉP → LASER → CHẤN → PART SET
| Hình thức | Khách hàng cung cấp | Gia An Phú thực hiện |
|---|---|---|
| Khách cấp phôi | Flat parts | Chấn CNC |
| Khách cấp thép | Thép tấm | Laser + chấn |
| Gia An Phú cung cấp | Drawing | Vật liệu + Laser + chấn |
Hình thức phù hợp phụ thuộc vào quy trình nội bộ và nguồn vật liệu hiện có của khách hàng.
Gia Công Mẫu, Số Lượng Ít Và Theo Lô
Gia An Phú tiếp nhận linh hoạt theo giai đoạn phát triển của sản phẩm.
Một Bộ Prototype
Phù hợp khi doanh nghiệp cần:
- Kiểm tra thiết kế
- Thử lắp thiết bị
- Kiểm tra panel
- Kiểm tra cửa/cover
- Điều chỉnh drawing
Số Lượng Ít
Một sản phẩm chuyên dụng có thể chỉ cần:
- 1 bộ
- Vài bộ
- Một lô nhỏ
Không nhất thiết phải đặt số lượng lớn ngay từ đầu.
Nhiều Bộ Theo Lô
Khi thiết kế ổn định, doanh nghiệp có thể sản xuất:
- 10 bộ
- 20 bộ
- 50 bộ
- Hoặc số lượng theo nhu cầu thực tế
Điểm cần lưu ý là số lượng nên được quy đổi theo từng part, không chỉ theo số bộ.
Ví dụ:
20 bộ enclosure ×:
- 1 Front Panel
- 1 Rear Panel
- 2 Side Panel
- 1 Top
- 1 Bottom
- 4 Bracket
sẽ tạo ra các quantity khác nhau cho từng mã.
Repeat Order
Nếu khách hàng đặt lại sau một khoảng thời gian, cần xác nhận:
- Part number
- Revision
- Quantity
- Material
- Thickness
để tránh sử dụng nhầm drawing cũ.
Năng Lực Gia Công Vỏ Máy Của Gia An Phú
Gia An Phú tiếp nhận các bộ chi tiết vỏ máy theo drawing với phạm vi chủ yếu dựa trên năng lực cắt Laser và chấn CNC.
| Hạng mục | Khả năng tiếp nhận |
|---|---|
| CAD / DXF / PDF | Có |
| Gia công theo drawing | Có |
| Front panel | Có |
| Rear panel | Có |
| Side panel | Có |
| Top / Bottom | Có |
| Cover | Có |
| Door part | Có |
| Bracket | Có |
| Mounting plate | Có |
| Các sheet metal parts theo thiết kế | Có |
| Cắt Laser CNC | Có |
| Chấn CNC | Có |
| Khách cấp phôi | Có |
| Khách cấp thép | Có |
| Gia An Phú cung cấp thép | Có |
| Prototype | Có |
| Số lượng ít | Có |
| Nhiều mã | Có |
| Theo lô | Có |
Khả năng thực hiện cuối cùng cần được kiểm tra dựa trên:
- Material
- Thickness
- Kích thước
- Hình học
- Cutout
- Bend geometry
- Trình tự chấn
- Critical dimensions
- Drawing thực tế
Không nên đánh giá khả năng gia công vỏ máy chỉ bằng kích thước tổng thể của enclosure.
Một bộ vỏ 1.000 × 800 × 600 mm có thể đơn giản hoặc rất phức tạp tùy số lượng panel, feature và part bên trong.
Giá Gia Công Vỏ Máy Được Tính Như Thế Nào?
Không có một mức giá cố định cho mọi loại vỏ máy.
Một bộ enclosure có thể chỉ gồm 3–4 part, trong khi một thiết kế khác có thể gồm hàng chục mã với nhiều lỗ, vent, cutout và bend.
Báo giá thường phụ thuộc vào các yếu tố sau.
Vật Liệu
Chi phí khác nhau tùy loại thép khách hàng yêu cầu.
Nếu Gia An Phú cung cấp vật liệu, phần thép sẽ được tính trong tổng đơn hàng.
Độ Dày
Thickness ảnh hưởng đến:
- Khối lượng
- Cắt
- Chấn
- Tooling
- Giá vật liệu
Kích Thước
Panel lớn và bracket nhỏ có khối lượng vật liệu và công đoạn khác nhau.
Tổng Số Part
Một bộ vỏ gồm:
5 part
khác với:
18 part
ngay cả khi kích thước enclosure cuối cùng tương tự.
Tổng Số Mã
100 part cùng một drawing khác với 100 part gồm 20 drawing khác nhau.
Tổng Chiều Dài Cắt
Panel có nhiều feature sẽ có khối lượng cắt khác với một tấm đơn giản.
Số Lỗ, Khe Và Cutout
Front panel có thể có nhiều:
- Lỗ nút
- Connector
- Display
- Vent
- Mounting hole
làm tăng khối lượng gia công so với panel chỉ có đường bao ngoài.
Số Đường Chấn
Cover hai bend khác với hộp nhiều cạnh.
Geometry Và Trình Tự Chấn
Hai part cùng có bốn đường chấn nhưng một part có thể đơn giản hơn đáng kể nếu geometry dễ tiếp cận.
Dung Sai
Nếu các mounting feature hoặc kích thước lắp ráp có yêu cầu kiểm soát đặc biệt, cần thể hiện trong drawing.
Gia An Phú Có Cung Cấp Vật Liệu Hay Không
Khách có thể lựa chọn:
Khách cấp phôi
Khách cấp thép
hoặc:
Gia An Phú cung cấp vật liệu + gia công
Tiến Độ
Nếu dự án có deadline cụ thể, khách hàng nên cung cấp ngay trong yêu cầu báo giá.
Vì vậy, một câu hỏi như:
“Gia công vỏ máy 1 mét giá bao nhiêu?”
không đủ để xây dựng báo giá chính xác.
Cách phù hợp hơn là gửi:
DRAWING + BOM + MATERIAL + THICKNESS + QUANTITY
Cần Gửi Gì Để Báo Giá Gia Công Vỏ Máy?
Để Gia An Phú kiểm tra nhanh hơn, khách hàng nên chuẩn bị:
✓ CAD/DXF/PDF
✓ Part number
✓ Revision
✓ BOM hoặc danh sách part nếu có
✓ Material
✓ Thickness
✓ Quantity trên mỗi bộ
✓ Tổng số bộ cần sản xuất
✓ Critical dimensions nếu có
✓ Yêu cầu bề mặt nếu có
✓ Thời gian cần hàng
Nếu chưa có BOM nhưng đã có bộ drawing, vẫn có thể gửi các file hiện có để Gia An Phú kiểm tra trước.
Ví dụ một yêu cầu rõ ràng:
Machine Enclosure M01 – 10 bộ – gồm 8 part/bộ – DXF + PDF – thép theo drawing – cần Laser + chấn.
Cách này cung cấp nhiều thông tin hơn đáng kể so với:
“Báo giá giúp tôi cái vỏ máy này.”
Vì Sao Chọn Gia An Phú Gia Công Vỏ Máy Theo Bản Vẽ?
Vỏ máy là một sản phẩm gồm nhiều chi tiết có mối liên hệ với nhau. Vì vậy, khả năng triển khai từ drawing đến từng part có giá trị hơn việc chỉ thực hiện riêng một đường cắt hoặc một đường chấn.
Tiếp Nhận Trực Tiếp Từ Drawing
Khách hàng có thể gửi:
- CAD
- DXF
- BOM
- Part list
để kiểm tra.
Có Nguồn Thép Tấm
Nếu khách hàng chưa chuẩn bị vật liệu, Gia An Phú có thể kết hợp nguồn thép với quá trình gia công.
Có Cắt Laser CNC
Laser giúp tạo:
- Panel
- Flat pattern
- Vent
- Hole
- Slot
- Cutout
- Bracket
Có Chấn CNC
Các part sau Laser có thể tiếp tục được tạo:
- Flange
- Edge
- Cover
- Box
- Panel
- Bracket
Xử Lý Nhiều Mã Trong Cùng Một Bộ
Gia An Phú có thể tiếp nhận một bộ drawing gồm nhiều part thay vì khách hàng phải đặt từng chi tiết riêng lẻ tại nhiều đơn vị.
Nhận Prototype Và Theo Lô
Doanh nghiệp có thể bắt đầu từ:
1 bộ mẫu → kiểm tra → cập nhật revision → sản xuất theo lô
Một Đầu Mối Từ Vật Liệu Đến Part Set
Quy trình:
DRAWING → MATERIAL → LASER → BENDING → PART SET
giúp khách hàng có thể gom nhiều công đoạn phù hợp trong cùng một đơn hàng.
Hai Xưởng Tại TP.HCM
Gia An Phú có hai xưởng tại TP.HCM, thuận tiện cho việc tiếp nhận nhu cầu từ các doanh nghiệp và đơn vị chế tạo trong khu vực.
Câu Hỏi Thường Gặp Về Gia Công Vỏ Máy
Gia An Phú có nhận gia công vỏ máy theo bản vẽ không?
Có. Khách hàng có thể gửi CAD/DXF/PDF cùng vật liệu, độ dày và số lượng để Gia An Phú kiểm tra khả năng thực hiện.
Có nhận file DXF không?
Có. DXF phù hợp cho các flat pattern và feature cần cắt Laser. Nên gửi thêm PDF hoặc thông tin material, thickness, quantity và revision.
Chỉ có PDF có báo giá được không?
Có thể gửi PDF để kiểm tra trước nếu bản vẽ thể hiện đủ các thông tin quan trọng của chi tiết.
Có nhận gia công một bộ vỏ máy mẫu không?
Có thể tiếp nhận prototype hoặc số lượng ít tùy cấu tạo và yêu cầu thực tế của đơn hàng.
Có nhận nhiều mã chi tiết trong cùng một bộ không?
Có. Nên cung cấp part number, revision và số lượng cho từng mã.
Gia An Phú có cung cấp luôn thép không?
Có. Khách hàng có thể kết hợp vật liệu + Laser + chấn trong cùng đơn hàng.
Có thể cắt Laser và chấn CNC trong cùng một đơn hàng không?
Có. Đây là chuỗi gia công phổ biến đối với panel, cover, bracket và nhiều part của vỏ máy.
Có nhận gia công panel mặt trước không?
Có thể gia công front panel theo drawing với các lỗ, khe, cutout và mép chấn theo thiết kế.
Có cắt lỗ màn hình, nút nhấn và connector không?
Có thể cắt các feature theo hình học và kích thước trên bản vẽ.
Có gia công khe thông gió không?
Có thể cắt slot, vent pattern hoặc cutout quạt theo dữ liệu khách hàng cung cấp.
Có nhận vỏ máy số lượng ít không?
Có thể tiếp nhận từ prototype, số lượng ít đến đơn hàng theo lô tùy yêu cầu thực tế.
Giá gia công vỏ máy được tính như thế nào?
Giá phụ thuộc vào vật liệu, độ dày, số part, số mã, đường cắt, lỗ/cutout, số đường chấn, số lượng và phạm vi công việc của đơn hàng.
Gửi Bản Vẽ Vỏ Máy – Nhận Báo Giá Gia Công
Bạn đang phát triển máy móc, thiết bị hoặc một sản phẩm kỹ thuật và cần sản xuất phần vỏ kim loại theo thiết kế riêng?
Gia An Phú nhận gia công:
- Front panel
- Rear panel
- Side panel
- Top / Bottom
- Door
- Cover
- Bracket
- Mounting plate
- Vỏ hộp
- Vỏ máy
- Vỏ thiết bị
- Bộ sheet metal parts theo drawing
Khách hàng có thể gửi:
CAD/DXF/PDF + BOM + MATERIAL + THICKNESS + QUANTITY
để Gia An Phú kiểm tra phạm vi công việc từ vật liệu, cắt Laser đến chấn CNC và báo giá theo bộ hồ sơ thực tế.
Hotline/Zalo: 0937.200.476
Email: cokhigiaanphu@gmail.com
GỬI BẢN VẼ VỎ MÁY – YÊU CẦU BÁO GIÁ
Thông Tin Liên Hệ Gia An Phú
Cơ Khí Gia An Phú
Cung cấp thép tấm và gia công kim loại tấm theo yêu cầu tại TP.HCM.
Xưởng sản xuất 1:
Đường Văn Tiến Dũng, xã Hưng Long, TP.HCM – gần cầu Ông Thìn.
Xưởng sản xuất 2:
262A Phạm Đăng Giảng, P. Bình Hưng Hòa, TP.HCM.
Hotline/Zalo: 0937.200.476
Email: cokhigiaanphu@gmail.com