
Bạn đã có phôi thép sau cắt Laser và cần chấn thành pát, giá đỡ, máng, khay, hộp, panel hoặc chi tiết theo góc trên bản vẽ? Hoặc doanh nghiệp cần một đơn vị vừa chuẩn bị vật liệu, cắt phôi vừa chấn tạo hình theo yêu cầu?
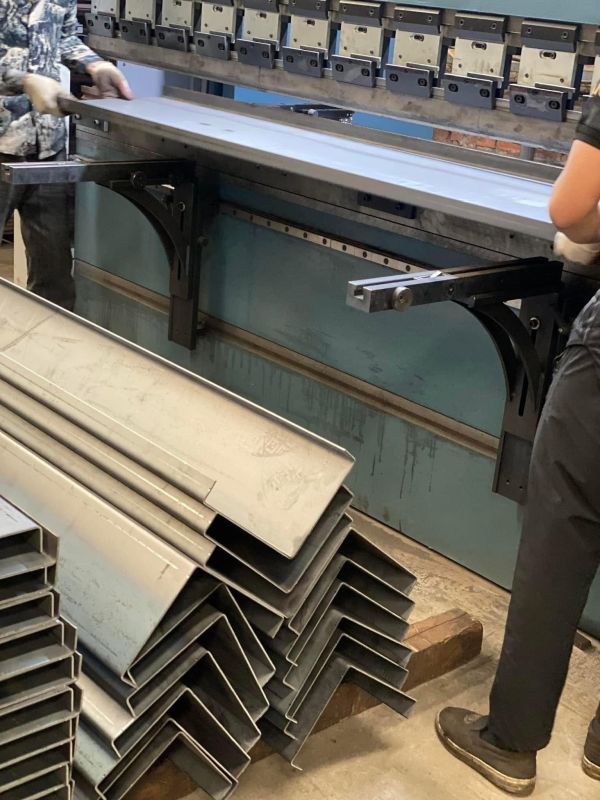
Gia An Phú nhận chấn gấp thép tấm theo yêu cầu tại TP.HCM bằng máy chấn CNC, phục vụ từ các chi tiết một đường chấn đơn giản đến sản phẩm có nhiều cạnh và nhiều bước tạo hình.
Tùy đơn hàng, Gia An Phú có thể tiếp nhận:
- Chấn thép tấm theo bản vẽ
- Chấn góc
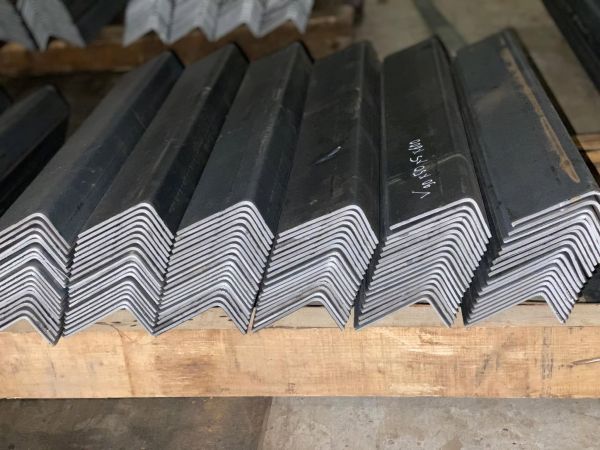
- Chấn chữ L
- Chấn chữ U
- Chấn chữ Z
- Chấn dạng V
- Chấn pát
- Chấn giá đỡ
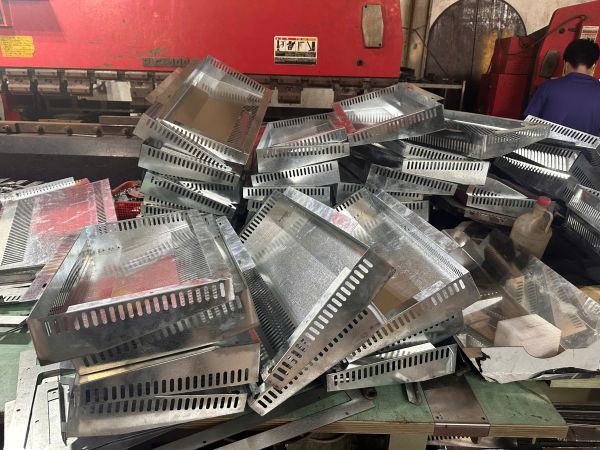
- Chấn khay
- Chấn máng
- Chấn hộp
- Chấn panel
- Chấn vỏ máy và vỏ thiết bị
- Chấn phôi do khách hàng cung cấp
- Cắt Laser + chấn CNC
- Gia An Phú cung cấp thép + cắt + chấn
- Gia công mẫu, số lượng ít và theo lô
Với khách hàng đã có phôi, quy trình có thể rất trực tiếp:
PHÔI THÉP → CHẤN CNC → KIỂM TRA → CHI TIẾT
Nếu cần Gia An Phú xử lý từ đầu:
BẢN VẼ → THÉP TẤM → CẮT LASER → CHẤN CNC → KIỂM TRA → CHI TIẾT
| Hạng mục | Khả năng tiếp nhận |
|---|---|
| Dịch vụ | Chấn gấp thép tấm theo yêu cầu |
| Bản vẽ | CAD / DXF / PDF / bản vẽ kỹ thuật |
| Kiểu chấn | L / U / V / Z / mép / nhiều cạnh |
| Sản phẩm | Pát / giá đỡ / khay / máng / hộp / panel / vỏ máy |
| Vật liệu | Khách cấp phôi / Khách cấp thép / Gia An Phú cung cấp |
| Kết hợp | Cắt Laser + chấn CNC |
| Số lượng | Mẫu – số lượng ít – nhiều mã – theo lô |
| Khu vực | TP.HCM và khu vực lân cận |
| Hotline/Zalo | 0937.200.476 |
Đã có bản vẽ cần chấn? Gửi file cùng loại thép, độ dày, kích thước phôi và số lượng để Gia An Phú kiểm tra phương án tạo hình và báo giá theo yêu cầu thực tế.
Chấn Gấp Thép Tấm Là Gì?
Chấn gấp thép tấm là quá trình sử dụng lực để tạo góc hoặc hình dạng cho phôi thép tại những vị trí xác định theo bản vẽ.
Nếu cắt Laser chủ yếu tạo hình học 2D của phôi, thì chấn CNC biến phôi đó thành một chi tiết có hình dạng không gian.
Có thể hình dung:
PHÔI PHẲNG → ĐƯỜNG CHẤN → TẠO GÓC → CHI TIẾT
Một chi tiết đơn giản có thể chỉ cần một đường chấn.
Ví dụ:
PHÔI PHẲNG → 1 ĐƯỜNG CHẤN → PÁT CHỮ L
Một máng có thể cần hai đường:
PHÔI PHẲNG → 2 ĐƯỜNG CHẤN → MÁNG CHỮ U
Một khay hoặc hộp có thể cần nhiều bước:
PHÔI TRẢI → NHIỀU ĐƯỜNG CHẤN → KHAY / HỘP
Do đó, chấn gấp không chỉ là “bẻ một tấm thép thành góc”, mà là quá trình tạo hình dựa trên nhiều yếu tố như:
- Vật liệu
- Độ dày
- Vị trí đường chấn
- Góc
- Chiều dài đường chấn
- Bán kính
- Chiều cao cạnh
- Khoảng cách giữa các đường chấn
- Hình dạng thành phẩm
- Trình tự tạo hình
Từ Phôi Phẳng Đến Chi Tiết 3D
Một trong những điểm dễ hiểu nhất về chấn là sự thay đổi từ hình học 2D sang hình dạng 3D.
Ví dụ một pát:
Phôi phẳng có:
- Đường bao
- Hai lỗ
- Một vị trí chấn
Sau khi chấn, part trở thành chi tiết chữ L.
Tương tự với khay:
Phôi ban đầu là một hình dạng phẳng đã được cắt phù hợp.
Sau đó các cạnh được dựng lên để tạo thành sản phẩm.
Quy trình:
FLAT PATTERN → BENDING → TRAY
Vì vậy, bản vẽ thành phẩm rất quan trọng. Một DXF phôi chỉ cho biết hình dạng phẳng, nhưng để hiểu sản phẩm cuối cùng, xưởng còn cần biết:
- Cạnh nào được chấn
- Chấn theo hướng nào
- Góc bao nhiêu
- Kích thước sau chấn
Chấn Thay Đổi Những Gì Trên Chi Tiết?
Chấn có thể thay đổi nhiều yếu tố hình học của sản phẩm.
Góc
Ví dụ:
- 90°
- Góc nhỏ hơn 90°
- Góc lớn hơn 90°
- Góc riêng theo drawing
Chiều cao cạnh
Một cạnh phẳng sau chấn trở thành phần đứng của sản phẩm.
Khoảng cách giữa các mặt
Đặc biệt với chữ U, hộp hoặc khay.
Hình dạng tổng thể
Từ một tấm phẳng có thể tạo thành:
- L
- U
- Z
- Khay
- Hộp
- Panel
- Cover
- Vỏ máy
Khả năng lắp ráp
Vị trí của các cạnh sau chấn cần phù hợp với các chi tiết khác trong cụm sản phẩm.
Đó là lý do khách hàng không nên chỉ gửi kích thước phôi nếu sản phẩm có yêu cầu tạo hình phức tạp.
Chấn Gấp Thép Tấm Khác Gì Gia Công Chấn Gấp CNC?
Hai khái niệm gần nhau nhưng trọng tâm của nhu cầu khách hàng khác nhau.
Gia Công Chấn Gấp CNC là dịch vụ tổng thể về công nghệ tạo hình bằng máy chấn CNC.
Trong khi đó, chấn gấp thép tấm theo yêu cầu tập trung vào một tình huống rất cụ thể:
Khách hàng có thép hoặc phôi + biết độ dày + có drawing + cần xưởng tạo hình sản phẩm.
Những câu hỏi thường gặp ở nhóm khách này là:
- Phôi này có chấn được không?
- Thép SS400 dày X có làm được không?
- Tôi cần chấn 4 cạnh thành khay.
- Tôi đã cắt Laser xong, chỉ cần chấn.
- Tôi muốn Gia An Phú chuẩn bị luôn phôi rồi chấn.
- Tôi có 20 mã part khác nhau, có nhận không?
Do đó, thông tin cần thiết để kiểm tra một đơn hàng thường gồm:
MATERIAL + THICKNESS + FLAT PART + BEND GEOMETRY + QUANTITY
Nếu cần tìm hiểu sâu hơn về công nghệ chấn CNC, các kiểu tạo hình và quy trình tổng thể, khách hàng có thể tham khảo Gia Công Chấn Gấp CNC Tại TP.HCM của Gia An Phú.
Gia An Phú Nhận Chấn Những Loại Thép Tấm Nào?
Khả năng chấn không chỉ phụ thuộc vào hình dạng chi tiết mà còn phụ thuộc rất nhiều vào loại vật liệu và độ dày.
Gia An Phú tiếp nhận nhiều nhóm thép tấm theo yêu cầu thực tế của từng đơn hàng.
Chấn Thép Tấm SS400
SS400 là một trong những vật liệu phổ biến trong cơ khí và kết cấu.
Sau khi cắt thành phôi, SS400 có thể được chấn để tạo:
- Pát
- Giá đỡ
- Máng
- Chi tiết chữ L
- Chi tiết chữ U
- Chi tiết chữ Z
- Phụ kiện cơ khí
- Chi tiết kết cấu theo bản vẽ
Ví dụ:
SS400 → LASER → PHÔI → CHẤN → PÁT
Khi yêu cầu chấn SS400, khách hàng nên cung cấp:
- Độ dày
- Chiều dài đường chấn
- Góc
- Kích thước thành phẩm
- Số lượng
Chấn Thép Q235A
Q235A được sử dụng trong nhiều ứng dụng cơ khí và kết cấu.
Nếu drawing chỉ định Q235A, vật liệu nên được giữ đúng theo yêu cầu thiết kế hoặc chỉ thay đổi khi đã được xác nhận phù hợp.
Gia An Phú có thể tiếp nhận các dạng:
- Pát
- Plate cần tạo góc
- Giá đỡ
- Chi tiết kết cấu
- Part theo bản vẽ
Chấn Thép Cán Nóng
Thép cán nóng có phạm vi ứng dụng rộng trong cơ khí chế tạo.
Các sản phẩm có thể gồm:
- Pát
- Máng
- Giá đỡ
- Tấm liên kết
- Chi tiết máy
- Các part cần tạo hình
Tùy độ dày và kích thước, phương án chấn cần được kiểm tra dựa trên drawing thực tế.
Chấn Thép Cán Nguội
Thép cán nguội thường được sử dụng nhiều trong nhóm sản phẩm kim loại tấm có yêu cầu tạo hình như:
- Hộp
- Khay
- Panel
- Vỏ thiết bị
- Tủ
- Cover
- Pát
Với các sản phẩm có yêu cầu ngoại quan, khách hàng nên thể hiện rõ mặt sử dụng và những vị trí cần chú ý trên bản vẽ.
Chấn Thép PO
Thép PO có thể được sử dụng trong các chuỗi gia công:
THÉP PO → CẮT LASER → CHẤN → CHI TIẾT
Ứng dụng có thể gồm:
- Pát
- Panel
- Khay
- Giá đỡ
- Chi tiết máy
- Vỏ
Chấn Thép Tấm Đen
Thép tấm đen được sử dụng rộng rãi trong cơ khí.
Gia An Phú có thể tiếp nhận nhu cầu chấn:
- Góc
- L
- U
- Z
- Pát
- Máng
- Khay
- Các chi tiết theo drawing
Chấn Thép Mạ Kẽm
Thép mạ kẽm thường được sử dụng cho:
- Khay
- Máng
- Hộp
- Panel
- Vỏ
- Chi tiết kỹ thuật
Vì vật liệu đã có lớp bề mặt, nếu khách hàng có yêu cầu hạn chế trầy xước hoặc chú trọng ngoại quan thì cần trao đổi ngay từ đầu.
Không nên chỉ xác định khả năng chấn dựa trên tên vật liệu. Cần xem đồng thời:
VẬT LIỆU + ĐỘ DÀY + CHIỀU DÀI ĐƯỜNG CHẤN + HÌNH DẠNG
Khách hàng chưa chuẩn bị nguyên liệu có thể tham khảo các loại thép tấm Gia An Phú cung cấp để kết hợp vật liệu, cắt phôi và chấn CNC trong cùng một đơn hàng.
Độ Dày Thép Tấm Ảnh Hưởng Đến Chấn Gấp Như Thế Nào?
Độ dày là một trong những thông số quan trọng nhất khi kiểm tra khả năng chấn.
Một drawing có cùng hình dạng nhưng thay đổi thickness có thể dẫn đến phương án tạo hình khác.
Ví dụ:
Chi tiết A:
SS400 – độ dày A – chấn 90°
Chi tiết B:
SS400 – độ dày B – cùng hình học và cùng góc
Hai trường hợp không nên mặc định có cùng điều kiện gia công.
Độ Dày Ảnh Hưởng Đến Lực Chấn
Khi vật liệu dày hơn, lực cần thiết để tạo hình thay đổi.
Khả năng thực hiện vì vậy cần được kiểm tra cùng:
- Chiều dài bend
- Vật liệu
- Góc
- Dụng cụ
- Cấu tạo part
Độ Dày Ảnh Hưởng Đến Bán Kính
Vùng vật liệu tại vị trí chấn không tạo thành một góc hình học tuyệt đối.
Trong thực tế luôn tồn tại bán kính tạo hình.
Bán kính cần được xem xét cùng:
- Thickness
- Material
- Tooling
- Yêu cầu sản phẩm
Độ Dày Ảnh Hưởng Đến Kích Thước Phôi
Một sản phẩm sau chấn có kích thước thành phẩm cố định nhưng khi độ dày thay đổi, cách tính phôi trải cũng cần được xem xét lại.
Do đó, không nên tự thay đổi thickness trên một drawing đã thiết kế mà không kiểm tra ảnh hưởng đến sản phẩm.
Độ Dày Ảnh Hưởng Đến Cạnh Chấn
Các cạnh ngắn có thể cần được kiểm tra kỹ hơn với vật liệu dày.
Không có một kích thước cạnh tối thiểu duy nhất áp dụng cho tất cả sản phẩm.
Độ Dày Và Springback
Sau khi lực chấn được giải phóng, vật liệu có thể hồi lại một phần.
Mức độ phụ thuộc vào:
- Material
- Thickness
- Góc
- Bán kính
- Phương án tạo hình
Do đó, để kiểm tra một part cụ thể, bộ dữ liệu hữu ích nhất vẫn là:
MATERIAL + THICKNESS + BEND LENGTH + DRAWING
Góc Chấn, Bán Kính Và Chiều Dài Đường Chấn
Ba yếu tố này có ảnh hưởng trực tiếp đến khả năng tạo hình của sản phẩm.
Góc Chấn
Góc yêu cầu có thể là:
- 90°
- Góc nhọn
- Góc tù
- Góc riêng theo thiết kế
Nếu góc có vai trò quan trọng trong lắp ráp, cần được thể hiện rõ trên bản vẽ.
Không nên chỉ ghi:
“Bend here”
mà không cho biết hình dạng thành phẩm.
Bán Kính Chấn
Bán kính bên trong của góc chấn ảnh hưởng đến hình dạng và kích thước thành phẩm.
Với các sản phẩm như:
- Hộp
- Khay
- Vỏ
- Pát lắp ghép
inside radius có thể ảnh hưởng đến việc lắp với những chi tiết khác.
Chiều Dài Đường Chấn
Một đường chấn dài 100 mm không phải cùng một yêu cầu với một đường dài 2.000 mm.
Chiều dài ảnh hưởng đến:
- Lực cần thiết
- Khả năng gá
- Phương án máy
- Điều kiện tạo hình
Kích Thước Cạnh
Chiều cao cạnh sau chấn cũng cần được kiểm tra.
Một cạnh quá ngắn có thể gây khó khăn tùy:
- Vật liệu
- Độ dày
- Tooling
- Góc
- Hình dạng
Do đó, drawing nên thể hiện đầy đủ finished dimensions, không chỉ kích thước của flat pattern.
Các Kiểu Chấn Thép Tấm Theo Yêu Cầu
Gia An Phú tiếp nhận nhiều kiểu tạo hình từ các dạng cơ bản đến các chi tiết có nhiều đường chấn.
Chấn Chữ L
Đây là dạng đơn giản và phổ biến.
Quy trình:
PHÔI → 1 ĐƯỜNG CHẤN → L
Ứng dụng:
- Pát
- Nẹp
- Giá đỡ
- Tấm liên kết
- Chi tiết máy
Chấn Chữ U
Dạng U thường cần hai đường chấn.
Quy trình:
PHÔI → BEND 1 → BEND 2 → U
Ứng dụng:
- Máng
- Giá đỡ
- Kênh
- Khay đơn giản
- Chi tiết dẫn hướng
Với chữ U, khoảng cách giữa hai cạnh cần được kiểm tra cùng chiều cao cạnh và điều kiện thực hiện đường chấn thứ hai.
Chấn Chữ Z
Chữ Z cần các đường chấn theo hai hướng khác nhau để tạo phần offset.
Ứng dụng:
- Pát
- Giá
- Tấm chuyển tiếp
- Chi tiết liên kết
- Bracket
Chấn Dạng V
Dạng V có thể được sử dụng trong các sản phẩm cần hai mặt tạo góc theo thiết kế.
Góc mở cần được thể hiện rõ trên drawing.
Chấn Mép
Một panel hoặc cover có thể chỉ cần gấp một phần mép để:
- Tạo hình
- Phục vụ lắp ráp
- Tạo vị trí liên kết
- Tăng độ cứng theo thiết kế
Chấn Nhiều Cạnh
Các sản phẩm như:
- Khay
- Hộp
- Vỏ
- Panel
thường có nhiều cạnh cần dựng lên.
Ở nhóm này, trình tự chấn trở nên đặc biệt quan trọng.
Chấn Nhiều Bước Theo Bản Vẽ
Một chi tiết phức tạp có thể cần nhiều:
- Góc
- Hướng
- Chiều cao cạnh
- Vị trí bend khác nhau
Khi đó, xưởng cần xem toàn bộ thành phẩm thay vì chỉ xem từng bend line riêng lẻ.
Chấn Gấp Thép Tấm Theo Bản Vẽ CAD/DXF/PDF
Đối với gia công chấn gấp thép tấm, bản vẽ không chỉ giúp xác định hình dạng của phôi mà còn cần thể hiện rõ hình dạng thành phẩm sau chấn.
Đây là điểm khác biệt quan trọng so với một chi tiết chỉ cần cắt Laser dạng phẳng.
Một file DXF có thể cho thấy:
- Đường bao phôi
- Lỗ
- Khe
- Rãnh
- Các feature trên mặt phẳng
Nhưng để chấn chính xác theo yêu cầu, cần biết thêm:
- Vị trí đường chấn
- Hướng chấn
- Góc chấn
- Kích thước sau chấn
- Vật liệu
- Độ dày
- Những kích thước quan trọng cần kiểm soát
Vì vậy, với các chi tiết cần cả Laser và chấn CNC, một bộ hồ sơ gồm DXF phôi + PDF bản vẽ thành phẩm thường giúp việc kiểm tra yêu cầu rõ ràng hơn.
PDF Bản Vẽ Thành Phẩm
PDF đặc biệt hữu ích đối với công đoạn chấn vì có thể thể hiện trực quan hình dạng cuối cùng của sản phẩm.
Bản vẽ nên cho biết:
- Chiều dài
- Chiều rộng
- Chiều cao
- Góc
- Vị trí đường chấn
- Kích thước cạnh
- Vị trí lỗ sau chấn
- Vật liệu
- Độ dày
- Dung sai quan trọng
- Revision
Ví dụ, một phôi hình chữ nhật đơn giản có thể được chấn thành nhiều sản phẩm hoàn toàn khác nhau.
Nếu chỉ nhìn vào flat pattern, chưa chắc đã xác định được khách hàng muốn:
L, U, Z, KHAY hay một hình dạng riêng.
DXF Phôi Trải
DXF phù hợp để thể hiện hình học của phôi trước khi chấn.
Đặc biệt khi Gia An Phú thực hiện cả hai công đoạn:
DXF → CẮT LASER → PHÔI → CHẤN CNC
File DXF có thể chứa:
- Đường bao
- Lỗ
- Khe
- Cutout
- Relief
- Hình dạng flat pattern
Tuy nhiên, không nên chỉ dựa vào DXF nếu file không thể hiện rõ yêu cầu tạo hình.
File CAD
Khách hàng có thể gửi dữ liệu CAD phù hợp để Gia An Phú kiểm tra cấu tạo chi tiết.
Với sản phẩm có nhiều mặt hoặc nhiều đường chấn, dữ liệu thiết kế càng đầy đủ thì việc xác định hình dạng thành phẩm càng thuận tiện.
Bản Vẽ Chấn Nên Có Những Thông Tin Gì?
Một hồ sơ tốt nên thể hiện tối thiểu:
MATERIAL + THICKNESS + BEND ANGLE + FINISHED DIMENSIONS + QUANTITY
Nếu có nhiều mã, nên bổ sung:
DRAWING NUMBER + REVISION
Ví dụ:
BRACKET-A01 – REV B
SS400
Thickness theo drawing
2 bend 90°
Quantity: 50
Với các đơn hàng cần triển khai trực tiếp từ dữ liệu kỹ thuật của khách hàng, có thể tham khảo thêm dịch vụ Gia Công Theo Bản Vẽ CAD/DXF/PDF của Gia An Phú.

Phôi Chấn Nên Có Những Thông Tin Gì?
Nếu khách hàng đã có phôi và chỉ cần Gia An Phú thực hiện công đoạn chấn, việc xác định đúng phôi là rất quan trọng.
Một yêu cầu chấn nên có các thông tin sau.
Mã Chi Tiết
Mỗi loại part nên có mã riêng.
Ví dụ:
- BRACKET-A01
- TRAY-B02
- PANEL-C03
- COVER-D01
Điều này đặc biệt cần thiết với đơn hàng nhiều mã.
Vật Liệu
Cần xác định rõ phôi là:
- SS400
- Q235A
- Thép cán nóng
- Thép cán nguội
- PO
- Thép mạ kẽm
- Hoặc vật liệu khác theo thiết kế
Không nên chỉ ghi chung là “thép”.
Độ Dày
Thickness ảnh hưởng trực tiếp đến phương án chấn.
Đây là thông tin cần có ngay từ giai đoạn kiểm tra khả năng gia công.
Kích Thước Phôi
Nếu khách hàng cấp phôi đã cắt sẵn, nên cung cấp kích thước hoặc drawing của phôi.
Vị Trí Đường Chấn
Cần xác định bend line tương ứng với hình dạng thành phẩm.
Góc Chấn
Ví dụ:
- 90°
- Góc nhọn
- Góc tù
- Góc riêng theo drawing
Kích Thước Thành Phẩm
Đây là phần rất quan trọng.
Khách hàng nên thể hiện các kích thước cần đạt sau khi tạo hình, thay vì chỉ gửi kích thước flat pattern.
Số Lượng
Nếu có nhiều mã, cần ghi số lượng riêng cho từng part.
Revision
Nếu thiết kế đã thay đổi, cần xác nhận phiên bản hiện hành.
Ví dụ:
TRAY-B02 – REV C
thay vì:
tray-final-new.dxf
Nếu khách hàng cung cấp phôi đã cắt sẵn, Gia An Phú cần kiểm tra sự phù hợp giữa phôi thực tế và bản vẽ thành phẩm trước khi triển khai chấn.
Gia An Phú Nhận Chấn Những Chi Tiết Thép Tấm Nào?
Nhu cầu chấn thép tấm không giới hạn ở một vài hình dạng tiêu chuẩn.
Gia An Phú tiếp nhận nhiều loại chi tiết dựa trên drawing thực tế.
Chấn Pát Thép
Pát là một trong những nhóm chi tiết phổ biến nhất.
Pát có thể có dạng:
- L
- U
- Z
- Pát nhiều góc
- Pát có lỗ
- Pát có khe
- Pát theo thiết kế riêng
Workflow phổ biến:
THÉP TẤM → LASER → PHÔI PÁT → CHẤN → PÁT
Chấn Giá Đỡ
Giá đỡ có thể được sử dụng trong:
- Máy móc
- Thiết bị
- Kết cấu
- Hệ thống kỹ thuật
- Cụm lắp ráp
Một giá đỡ có thể chỉ cần một bend hoặc nhiều đường chấn tùy thiết kế.
Chấn Máng Thép
Máng thường có dạng U hoặc biến thể của U.
Phôi ban đầu được cắt theo kích thước, sau đó hai hoặc nhiều cạnh được tạo hình.
PHÔI → BEND 1 → BEND 2 → MÁNG
Với máng dài, chiều dài đường chấn là thông tin quan trọng cần kiểm tra.
Chấn Khay Kim Loại
Khay thường có nhiều cạnh và có thể có:
- Lỗ
- Khe
- Cutout
- Góc
- Mép
- Các vị trí lắp ghép
Quy trình có thể là:
FLAT PATTERN → LASER → CHẤN CÁC CẠNH → KHAY
Đối với khay nhiều cạnh, trình tự chấn cần được xem xét trước để tránh cạnh đã dựng cản trở bước tiếp theo.
Chấn Hộp Kim Loại
Hộp thường có cấu tạo phức tạp hơn máng vì có nhiều mặt.
Tùy thiết kế, sản phẩm có thể cần:
- Nhiều bend
- Nhiều hướng chấn
- Kiểm soát kích thước lọt lòng
- Kiểm soát chiều cao cạnh
- Kiểm tra khả năng đưa phôi vào tooling ở từng bước
Chấn Panel
Panel có thể được cắt trước các:
- Lỗ
- Khe
- Vị trí nút
- Cửa
- Cutout
- Vị trí bắt vít
Sau đó các mép hoặc cạnh được chấn theo bản vẽ.
Chấn Vỏ Máy Và Vỏ Thiết Bị
Vỏ máy thường là nhóm sản phẩm kết hợp nhiều công đoạn gia công kim loại tấm.
Ví dụ:
THÉP TẤM → LASER → CHẤN → CÁC CÔNG ĐOẠN HOÀN THIỆN TIẾP THEO
Các part có thể gồm:
- Vỏ ngoài
- Cover
- Panel
- Tấm đáy
- Tấm bên
- Cửa
- Pát bên trong
Chấn Cover
Cover có thể là một tấm đơn giản được gấp mép hoặc một chi tiết có nhiều cạnh.
Tùy yêu cầu, cần kiểm soát:
- Góc
- Kích thước tổng thể
- Chiều cao cạnh
- Vị trí lỗ sau chấn
Chấn Chi Tiết Máy Theo Bản Vẽ
Nhiều part không có tên thương mại cụ thể.
Khách hàng có thể chỉ có:
PART A-102
và một drawing kỹ thuật.
Trong trường hợp này, tên gọi của sản phẩm không quan trọng bằng:
HÌNH HỌC + MATERIAL + THICKNESS + QUANTITY
Nếu drawing thể hiện đủ yêu cầu, Gia An Phú có thể kiểm tra khả năng thực hiện theo chi tiết thực tế.
Chấn Một Đường Và Chấn Nhiều Đường Khác Nhau Như Thế Nào?
Số lượng đường chấn là một trong những yếu tố ảnh hưởng đến độ phức tạp của sản phẩm.
Tuy nhiên, không nên hiểu đơn giản rằng:
“Hai đường chấn luôn phức tạp gấp đôi một đường chấn.”
Hình dạng và trình tự tạo hình cũng rất quan trọng.
Chấn Một Đường
Đây thường là nhóm đơn giản nhất.
Ví dụ:
PHÔI → BEND → L
Ứng dụng:
- Pát
- Nẹp
- Tấm góc
- Giá đỡ đơn giản
Chấn Hai Đường
Hai bend có thể tạo thành:
- U
- Z
- Máng
- Pát offset
Ví dụ:
PHÔI → BEND 1 → BEND 2 → U
Ngay ở trường hợp hai đường chấn, đã cần xem xét:
- Khoảng cách giữa hai bend
- Chiều cao cạnh
- Hướng chấn
- Khả năng thực hiện bend thứ hai
Chấn Nhiều Đường
Các sản phẩm như:
- Khay
- Hộp
- Panel
- Vỏ máy
có thể cần nhiều bend.
Khi đó, độ phức tạp không chỉ nằm ở số lần chấn mà còn ở thứ tự thực hiện.
Một bend thực hiện quá sớm có thể khiến chi tiết không còn đủ không gian để thực hiện bend tiếp theo.
Vì Sao Trình Tự Chấn Quan Trọng?
Hãy hình dung một phôi khay có bốn cạnh cần dựng lên.
Trên drawing, yêu cầu có vẻ đơn giản:
CẠNH 1 + CẠNH 2 + CẠNH 3 + CẠNH 4
Nhưng trong sản xuất, không phải lúc nào cũng có thể chấn bốn cạnh theo bất kỳ thứ tự nào.
Sau khi một cạnh được dựng lên, hình học của part đã thay đổi.
Cạnh đó có thể:
- Cản dụng cụ
- Cản việc đưa phôi vào vị trí
- Va chạm với máy
- Hạn chế không gian cho bend tiếp theo
Vì vậy, với các sản phẩm nhiều cạnh, cần xem xét toàn bộ hình dạng thành phẩm và trình tự chấn.
Ví Dụ Với Khay
Một khay có:
- Hai cạnh dài
- Hai cạnh ngắn
- Lỗ trên đáy
- Các cutout ở góc
Không thể chỉ tách riêng từng bend line và kết luận rằng tất cả đều thực hiện giống nhau.
Cần xem:
- Cạnh nào nên được chấn trước?
- Sau bend đầu, part có còn đưa vào vị trí cho bend thứ hai không?
- Cạnh đã dựng có cản tooling không?
- Bend cuối có đủ không gian thực hiện không?
Ví Dụ Với Hộp
Hộp thường có hình học kín hơn.
Khi các cạnh dần được dựng lên, không gian thao tác giảm.
Do đó, một sản phẩm nhìn khá đơn giản ở trạng thái hoàn thiện vẫn có thể cần kiểm tra kỹ về khả năng sản xuất.
Đây cũng là lý do khách hàng nên gửi bản vẽ thành phẩm, thay vì chỉ gửi danh sách các đường chấn riêng lẻ.
Lỗ Và Khe Gần Đường Chấn Có Ảnh Hưởng Không?
Có.
Khi thép được chấn, vùng vật liệu xung quanh đường chấn xảy ra biến dạng để tạo góc.
Nếu một feature nằm quá gần vùng này, hình dạng hoặc vị trí của nó có thể bị ảnh hưởng.
Lỗ Gần Đường Chấn
Ví dụ một pát có:
- Một lỗ bắt bulông
- Một đường chấn ngay bên cạnh
Sau khi chấn, vùng quanh bend line biến dạng.
Vì vậy, vị trí lỗ cần được kiểm tra cùng:
- Độ dày
- Bán kính
- Vật liệu
- Khoảng cách tới bend
- Yêu cầu thành phẩm
Không nên áp dụng một khoảng cách cố định cho mọi vật liệu và mọi thickness.
Khe Gần Đường Chấn
Khe hoặc slot cũng cần được kiểm tra tương tự.
Đặc biệt khi khe có chức năng:
- Lắp ghép
- Định vị
- Điều chỉnh
- Cài chi tiết khác
Cutout Gần Góc Chấn
Các cutout gần vùng giao giữa nhiều cạnh có thể cần được thiết kế phù hợp với quá trình tạo hình.
Vị Trí Lỗ Sau Chấn
Với một số sản phẩm, điều khách hàng thực sự quan tâm không phải vị trí lỗ trên flat pattern mà là:
Sau khi chấn, lỗ nằm ở đâu so với các mặt còn lại?
Do đó, những kích thước lắp ráp quan trọng nên được thể hiện trên bản vẽ thành phẩm.
Cắt Laser Trước Chấn: Vì Sao Hai Công Đoạn Thường Đi Cùng Nhau?
Trong gia công thép tấm, Laser và chấn CNC thường là hai công đoạn liên tiếp.
Laser tạo phôi phẳng.
Chấn tạo hình dạng không gian.
Có thể tóm tắt:
LASER = 2D
BENDING = 3D
Laser Tạo Flat Pattern
Trước khi chấn, phôi cần có hình dạng phù hợp.
Laser có thể tạo:
- Đường bao
- Lỗ
- Khe
- Rãnh
- Cutout
- Relief
- Biên dạng góc
Chấn Tạo Góc Và Cạnh
Sau khi có phôi, máy chấn tạo:
- Góc
- Cạnh
- Offset
- L
- U
- Z
- Khay
- Hộp
- Panel
Ví Dụ Với Pát
SS400 → LASER ĐƯỜNG BAO + LỖ → PHÔI → CHẤN → PÁT
Ví Dụ Với Khay
THÉP TẤM → LASER FLAT PATTERN → CHẤN NHIỀU CẠNH → KHAY
Ví Dụ Với Panel
THÉP TẤM → LASER LỖ + KHE + ĐƯỜNG BAO → CHẤN MÉP → PANEL
Do đó, nếu khách hàng chưa có phôi, Gia An Phú có thể triển khai cả hai công đoạn thay vì khách phải đặt cắt ở một nơi rồi chuyển phôi sang một đơn vị khác để chấn.
Khách hàng có thể tham khảo dịch vụ Cắt Laser Thép Tấm Theo Yêu Cầu Tại TP.HCM nếu cần Gia An Phú chuẩn bị phôi trực tiếp từ drawing trước khi chấn.
Khách Cấp Phôi Hay Gia An Phú Chuẩn Bị Phôi?
Gia An Phú có thể tiếp nhận đơn hàng theo nhiều hình thức tùy cách khách hàng đang tổ chức vật liệu và sản xuất.
Phương Án 1: Khách Hàng Cấp Phôi Đã Cắt
Khách đã có part phẳng và chỉ cần công đoạn chấn.
Quy trình:
PHÔI KHÁCH CẤP → KIỂM TRA → CHẤN CNC → BÀN GIAO
Khách hàng nên gửi kèm:
- Drawing thành phẩm
- Vật liệu
- Độ dày
- Số lượng
- Revision
Đây là phương án phù hợp khi doanh nghiệp đã tự cắt hoặc có nguồn phôi riêng.
Phương Án 2: Khách Hàng Cấp Thép Tấm
Khách có nguyên liệu nhưng chưa chuẩn bị phôi.
Quy trình:
THÉP KHÁCH CẤP → CẮT LASER → CHẤN CNC → BÀN GIAO
Gia An Phú tiếp nhận drawing để kiểm tra cả phần cắt và tạo hình.
Phương Án 3: Gia An Phú Cung Cấp Thép
Khách chỉ cần gửi yêu cầu kỹ thuật.
Quy trình:
DRAWING → CHỌN THÉP → CẮT LASER → CHẤN CNC → BÀN GIAO
Đây là mô hình phù hợp với doanh nghiệp muốn gom nhiều công đoạn tại một đầu mối.
| Hình thức | Vật liệu/phôi | Gia An Phú thực hiện |
|---|---|---|
| Khách cấp phôi | Phôi đã cắt | Chấn CNC |
| Khách cấp thép | Thép tấm | Laser + chấn |
| Gia An Phú cung cấp | Gia An Phú chuẩn bị thép | Vật liệu + Laser + chấn |
Với những đơn hàng cần triển khai đồng bộ từ nguyên liệu đến chi tiết thành phẩm sau tạo hình, khách hàng có thể tham khảo Gia Công Thép Tấm Theo Yêu Cầu Tại TP.HCM.

Những Điểm Nên Kiểm Tra Trước Khi Chấn Thép Tấm
Một bản vẽ có thể đúng về hình dạng mong muốn nhưng vẫn cần kiểm tra khả năng sản xuất trước khi đưa vào máy.
Cạnh Chấn Quá Ngắn
Một cạnh ngắn có thể gây khó khăn cho quá trình tạo hình tùy theo:
- Thickness
- Material
- Góc
- Tooling
- Bán kính
Không nên sử dụng một giá trị tối thiểu chung cho mọi trường hợp.
Lỗ Quá Gần Đường Chấn
Lỗ gần vùng biến dạng cần được kiểm tra để hạn chế ảnh hưởng đến hình dạng sau chấn.
Khe Hoặc Cutout Gần Vùng Chấn
Các feature này cũng có thể bị ảnh hưởng nếu nằm sát bend line.
Hai Đường Chấn Quá Gần Nhau
Khoảng cách giữa các bend ảnh hưởng đến:
- Khả năng gá
- Tooling
- Hình dạng
- Trình tự thực hiện
Cạnh Gây Cản Trở Tooling
Một cạnh đã được dựng lên có thể khiến bend tiếp theo khó thực hiện.
Điều này thường gặp ở:
- Khay
- Hộp
- U sâu
- Chi tiết nhiều cạnh
Không Ghi Rõ Góc
Nếu drawing chỉ đánh dấu bend line nhưng không cho biết góc hoặc hình dạng cuối, rất dễ phát sinh trao đổi lại.
Không Xác Định Kích Thước Sau Chấn
Kích thước flat pattern không thay thế hoàn toàn cho finished dimensions.
Khách hàng nên chỉ rõ các kích thước thành phẩm quan trọng.
Không Ghi Material Và Thickness
Đây là hai thông tin cần thiết để kiểm tra phương án chấn.
DXF Và PDF Khác Revision
Ví dụ:
DXF = REV B
nhưng:
PDF = REV C
Khi đó cần xác nhận phiên bản nào là dữ liệu sản xuất hiện hành trước khi triển khai.
Springback Là Gì Và Vì Sao Cần Quan Tâm Khi Chấn Thép Tấm?
Khi thép bị tác động lực để tạo góc, vật liệu không phải lúc nào cũng giữ nguyên tuyệt đối hình dạng tại thời điểm đang chịu lực.
Sau khi lực được giải phóng, vật liệu có xu hướng hồi lại một phần. Hiện tượng này thường được gọi là springback.
Có thể hình dung đơn giản:
TÁC ĐỘNG LỰC → TẠO GÓC → GIẢI PHÓNG LỰC → VẬT LIỆU HỒI LẠI MỘT PHẦN
Mức độ springback không giống nhau cho mọi chi tiết.
Nó có thể phụ thuộc vào:
- Loại vật liệu
- Độ dày
- Góc yêu cầu
- Bán kính
- Phương án chấn
- Tooling
Vì vậy, việc tạo một góc thành phẩm không đơn giản chỉ là đưa dụng cụ đến đúng con số hình học rồi mặc định part sau khi lấy ra sẽ giữ nguyên hoàn toàn trạng thái đó.
Đây là một trong những yếu tố cần được xem xét khi kiểm soát góc chấn theo drawing.
Dung Sai Khi Chấn Nhiều Cạnh
Với một pát một đường chấn, số lượng kích thước liên quan tương đối ít.
Nhưng với khay, hộp hoặc panel nhiều cạnh, nhiều kích thước có thể liên quan với nhau.
Ví dụ một khay cần kiểm soát:
- Chiều dài
- Chiều rộng
- Chiều cao cạnh A
- Chiều cao cạnh B
- Góc
- Khoảng cách giữa các mặt
- Vị trí lỗ sau chấn
Các công đoạn tạo hình liên tiếp có thể ảnh hưởng đến kích thước cuối cùng.
Do đó, nếu một số kích thước đặc biệt quan trọng đối với việc lắp ráp, khách hàng nên xác định chúng rõ trên drawing.
Ví dụ:
Khoảng cách giữa hai mặt này là kích thước lắp ráp quan trọng.
hoặc:
Vị trí hai lỗ này cần được kiểm soát sau khi chấn.
Không nhất thiết mọi kích thước trên một chi tiết đều có cùng mức độ quan trọng.
Việc xác định critical dimensions giúp quá trình kiểm tra tập trung vào đúng các vị trí ảnh hưởng trực tiếp đến chức năng của sản phẩm.
Quy Trình Chấn Gấp Thép Tấm Tại Gia An Phú
Một đơn hàng chấn thép tấm nên được triển khai theo trình tự rõ ràng từ lúc tiếp nhận drawing đến khi bàn giao chi tiết. Điều này đặc biệt quan trọng với các part có nhiều đường chấn, nhiều mã hoặc yêu cầu kích thước sau tạo hình.
Bước 1: Tiếp Nhận Bản Vẽ
Khách hàng gửi:
- CAD / DXF / PDF
- Drawing thành phẩm
- Mã chi tiết
- Revision
- Số lượng
- Yêu cầu kỹ thuật
Nếu khách hàng đã có phôi, nên gửi thêm kích thước phôi hoặc bản vẽ flat pattern.
Bước 2: Xác Nhận Vật Liệu Và Độ Dày
Gia An Phú kiểm tra:
- Loại thép
- Độ dày
- Kích thước phôi
- Số lượng
- Khách cấp phôi hay cần Gia An Phú chuẩn bị vật liệu
Đây là bước quan trọng vì cùng một hình học nhưng material hoặc thickness khác nhau có thể cần phương án chấn khác.
Bước 3: Kiểm Tra Phôi Và Đường Chấn
Các yếu tố cần xem xét gồm:
- Vị trí bend line
- Góc
- Chiều dài đường chấn
- Kích thước cạnh
- Lỗ và khe gần vùng chấn
- Hình dạng thành phẩm
- Các kích thước cần kiểm soát
Nếu phôi chưa được cắt, Gia An Phú có thể kiểm tra đồng thời phương án cắt Laser trước khi chấn.
Bước 4: Xác Định Trình Tự Chấn
Với chi tiết nhiều cạnh, cần xác định:
BEND NÀO TRƯỚC → BEND NÀO SAU
Việc này giúp hạn chế trường hợp cạnh đã dựng lên cản trở:
- Tooling
- Máy
- Việc gá phôi
- Các bước tạo hình tiếp theo
Bước 5: Chấn CNC Tạo Hình
Phôi được đưa vào máy chấn CNC để tạo góc theo drawing.
Tùy sản phẩm, có thể thực hiện:
- Một đường chấn
- Hai đường chấn
- Nhiều đường chấn
- Nhiều hướng khác nhau
Bước 6: Kiểm Tra Sau Chấn
Tùy drawing, các yếu tố cần kiểm tra có thể gồm:
- Hình dạng tổng thể
- Góc
- Chiều cao cạnh
- Khoảng cách giữa các mặt
- Vị trí lỗ sau chấn
- Kích thước critical
- Số lượng
- Ngoại quan
Bước 7: Bàn Giao
Sau khi hoàn thành, chi tiết được bàn giao để khách hàng:
- Lắp ráp
- Hàn
- Sơn
- Xử lý bề mặt
- Tích hợp vào máy
- Hoặc sử dụng trực tiếp tùy thiết kế
Nếu Gia An Phú thực hiện toàn bộ chuỗi, quy trình có thể tóm tắt:
DRAWING → MATERIAL → LASER → BENDING → QC → DELIVERY

Gia Công Mẫu, Chấn Số Lượng Ít Và Theo Lô
Không phải mọi đơn hàng đều bắt đầu bằng số lượng lớn. Nhiều doanh nghiệp cần một vài part mẫu trước để kiểm tra khả năng lắp ráp hoặc xác nhận thiết kế.
Prototype Và Chi Tiết Mẫu
Gia công mẫu phù hợp khi khách hàng cần:
- Kiểm tra kích thước
- Kiểm tra góc
- Kiểm tra khả năng lắp ráp
- Đánh giá drawing
- Điều chỉnh thiết kế trước khi sản xuất tiếp
Quy trình có thể là:
DRAWING → MẪU → KIỂM TRA → CẬP NHẬT REVISION → SẢN XUẤT TIẾP
Chấn Số Lượng Ít
Gia An Phú có thể tiếp nhận các nhu cầu như:
- Một vài pát
- Một bộ giá đỡ
- Một số máng
- Một vài panel
- Chi tiết thay thế
- Part riêng cho máy móc
Nhiều Mã Trong Cùng Một Đơn Hàng
Một bộ sản phẩm có thể gồm nhiều part:
- A01
- A02
- A03
- B01
- B02
Mỗi mã có thể khác:
- Vật liệu
- Thickness
- Số lượng
- Số đường chấn
- Hình dạng
Khách hàng nên gửi bảng tổng hợp để đối chiếu với từng drawing.
Chấn Theo Lô
Với đơn hàng theo lô, các yếu tố cần thống nhất gồm:
- Drawing number
- Revision
- Material
- Thickness
- Quantity
- Critical dimensions
Đơn Hàng Lặp Lại
Một part có thể được đặt lại nhiều lần.
Trước mỗi lần sản xuất, nên kiểm tra revision mới nhất.
Ví dụ:
REV A → đơn hàng lần 1
REV B → đơn hàng lần 2
Không nên mặc định sử dụng drawing cũ nếu thiết kế đã được cập nhật.
Năng Lực Chấn Gấp Thép Tấm Của Gia An Phú
Gia An Phú tiếp nhận nhiều dạng chi tiết thép tấm cần tạo hình theo bản vẽ.
| Hạng mục | Khả năng tiếp nhận |
|---|---|
| Chấn theo CAD/DXF/PDF | Có |
| Chấn CNC | Có |
| Chấn chữ L | Có |
| Chấn chữ U | Có |
| Chấn chữ Z | Có |
| Chấn dạng V | Có |
| Chấn nhiều cạnh | Có |
| Chấn pát | Có |
| Chấn giá đỡ | Có |
| Chấn khay/máng | Có |
| Chấn hộp | Có |
| Chấn panel | Có |
| Chấn vỏ máy | Có |
| Khách cấp phôi | Có |
| Khách cấp thép | Có |
| Gia An Phú cung cấp thép | Có |
| Laser + chấn | Có |
| Prototype | Có |
| Số lượng ít | Có |
| Nhiều mã | Có |
| Theo lô | Có |
Khả năng thực hiện cuối cùng cần được kiểm tra theo:
- Vật liệu
- Độ dày
- Chiều dài đường chấn
- Góc
- Kích thước cạnh
- Khoảng cách giữa các bend
- Hình dạng thành phẩm
- Tooling
- Drawing thực tế
Đặc biệt với các sản phẩm nhiều cạnh, việc đánh giá toàn bộ geometry quan trọng hơn chỉ nhìn vào số lượng bend.
Giá Chấn Gấp Thép Tấm Phụ Thuộc Vào Những Yếu Tố Nào?
Không có một mức giá chấn thép tấm cố định áp dụng cho tất cả sản phẩm.
Hai part cùng có bốn đường chấn nhưng hình dạng khác nhau vẫn có thể cần thời gian và trình tự gia công khác nhau.
Loại Vật Liệu
SS400, Q235A, thép cán nóng, cán nguội, PO hay mạ kẽm có đặc tính khác nhau.
Nếu Gia An Phú cung cấp luôn thép, phần vật liệu cũng nằm trong báo giá tổng thể.
Độ Dày
Thickness ảnh hưởng trực tiếp đến:
- Lực cần thiết
- Tooling
- Bán kính
- Khả năng tạo hình
Chiều Dài Đường Chấn
Một đường bend ngắn trên pát nhỏ khác với một đường chấn dài trên panel hoặc máng.
Số Đường Chấn
Số bend ảnh hưởng đến số bước tạo hình.
Tuy nhiên, số lượng bend không phải yếu tố duy nhất.
Số Lần Setup
Một chi tiết có thể cần thay đổi cách gá hoặc orientation trong quá trình tạo hình.
Điều này ảnh hưởng đến khối lượng thao tác.
Góc Chấn
Các góc khác nhau có thể cần phương án khác nhau tùy material và drawing.
Hình Dạng Chi Tiết
Một pát chữ L thường đơn giản hơn:
- Khay
- Hộp
- U sâu
- Chi tiết nhiều cạnh
- Part có geometry phức tạp
Trình Tự Chấn
Nếu sản phẩm có nhiều bend liên quan với nhau, cần xác định sequence phù hợp.
Số Lượng
Báo giá có thể khác giữa:
- Prototype
- Số lượng ít
- Nhiều mã
- Theo lô
Dung Sai
Nếu một số kích thước cần kiểm soát đặc biệt sau chấn, yêu cầu này cần được thể hiện rõ.
Khách Cấp Phôi Hay Gia An Phú Chuẩn Bị
Khách có thể lựa chọn:
Chỉ thuê chấn
hoặc:
Cắt Laser + chấn
hoặc:
Thép + Laser + chấn
Phạm vi công việc khác nhau dẫn đến báo giá khác nhau.
Tiến Độ
Nếu đơn hàng có thời gian cần hàng cụ thể, khách hàng nên thông báo ngay khi gửi yêu cầu.
Vì vậy, một yêu cầu báo giá chấn nên dựa trên:
DRAWING + MATERIAL + THICKNESS + QUANTITY
thay vì chỉ hỏi:
“Chấn một đường giá bao nhiêu?”
Cần Gửi Gì Để Báo Giá Chấn Thép Tấm?
Để Gia An Phú kiểm tra nhanh hơn, khách hàng nên gửi:
✓ CAD/DXF/PDF
✓ Mã chi tiết
✓ Revision
✓ Loại thép
✓ Độ dày
✓ Kích thước phôi nếu đã có
✓ Góc chấn
✓ Kích thước thành phẩm
✓ Số lượng từng mã
✓ Critical dimensions nếu có
✓ Khách cấp phôi hay cần Gia An Phú chuẩn bị phôi
✓ Thời gian cần hàng
Nếu khách hàng chỉ có bản vẽ thành phẩm mà chưa biết flat pattern hoặc cách chuẩn bị phôi, vẫn có thể gửi hồ sơ hiện có để Gia An Phú kiểm tra trước.
Ví dụ một yêu cầu:
BRACKET-A01 – SS400 – thickness theo drawing – Qty 50 – khách cấp phôi – cần chấn theo PDF.
Hoặc:
TRAY-B02 – thép cán nguội – Qty 20 – cần Gia An Phú cắt Laser + chấn theo drawing.
Vì Sao Chọn Gia An Phú Chấn Gấp Thép Tấm Tại TP.HCM?
Gia An Phú không chỉ nhận riêng công đoạn chấn mà có thể kết hợp nhiều bước trong cùng một đơn hàng.
Chấn Theo Drawing
Khách hàng có thể gửi CAD/DXF/PDF để kiểm tra sản phẩm theo thiết kế riêng.
Có Laser Để Chuẩn Bị Phôi
Nếu khách chưa có flat part, Gia An Phú có thể cắt Laser trước khi chấn.
Có Nguồn Thép Tấm
Khách hàng chưa có vật liệu có thể kết hợp:
THÉP + LASER + CHẤN
tại cùng một đầu mối.
Nhận Phôi Khách Hàng Cung Cấp
Nếu doanh nghiệp đã có phôi, có thể chỉ đặt công đoạn chấn.
Nhận Từ Mẫu Đến Theo Lô
Gia An Phú tiếp nhận:
- Prototype
- Số lượng ít
- Nhiều mã
- Theo lô
- Đơn hàng lặp lại
Tiếp Nhận Nhiều Dạng Chi Tiết
Bao gồm:
- Pát
- Giá đỡ
- Máng
- Khay
- Hộp
- Panel
- Vỏ máy
- Part theo drawing
Hai Xưởng Tại TP.HCM
Gia An Phú có hai xưởng tại TP.HCM, thuận tiện cho việc tiếp nhận nhu cầu gia công trong khu vực.
Với các sản phẩm như khay, hộp, panel, vỏ máy hoặc các chi tiết cần kết hợp nhiều công đoạn từ phôi phẳng đến tạo hình, khách hàng có thể tham khảo thêm dịch vụ Gia Công Kim Loại Tấm của Gia An Phú.
Câu Hỏi Thường Gặp Về Chấn Gấp Thép Tấm
Chấn gấp thép tấm là gì?
Đây là quá trình tạo góc và hình dạng cho phôi thép tại các vị trí xác định bằng máy chấn CNC theo bản vẽ.
Gia An Phú nhận chấn những loại thép nào?
Gia An Phú tiếp nhận nhiều nhóm như SS400, Q235A, thép cán nóng, cán nguội, PO, thép tấm đen, thép mạ kẽm và các loại phù hợp khác tùy đơn hàng.
Chấn được thép dày bao nhiêu?
Khả năng thực hiện cần kiểm tra theo material, thickness, bend length và geometry thực tế. Khách hàng nên gửi drawing để được xác nhận.
Có nhận phôi khách đã cắt sẵn không?
Có. Khách hàng nên gửi kèm vật liệu, độ dày, drawing thành phẩm và số lượng.
Có nhận chấn pát chữ L/U/Z không?
Có thể tiếp nhận các dạng L, U, Z và nhiều biên dạng khác theo bản vẽ.
Có nhận chấn khay và máng không?
Có. Khả năng thực hiện được kiểm tra dựa trên kích thước, số đường chấn và cấu tạo sản phẩm.
Có nhận chấn hộp kim loại không?
Có thể tiếp nhận hộp và các chi tiết nhiều cạnh sau khi kiểm tra trình tự tạo hình theo drawing.
Có thể vừa cắt Laser vừa chấn CNC không?
Có. Gia An Phú có thể kết hợp chuẩn bị phôi bằng Laser trước khi chuyển sang chấn.
Chỉ có PDF có báo giá được không?
Có thể gửi PDF để kiểm tra, đặc biệt nếu bản vẽ thể hiện rõ vật liệu, độ dày, góc, kích thước thành phẩm và số lượng.
Có nhận chấn số lượng ít không?
Gia An Phú tiếp nhận từ mẫu thử, số lượng ít đến đơn hàng theo lô tùy yêu cầu thực tế.
Giá chấn có chỉ tính theo số đường chấn không?
Không. Giá còn phụ thuộc vào độ dày, chiều dài đường chấn, hình dạng, số lần setup, số lượng, dung sai và việc có cần chuẩn bị phôi hay không.
Gia An Phú có cung cấp luôn thép không?
Có. Khách hàng có thể đặt theo chuỗi thép tấm → cắt Laser → chấn CNC trong cùng một đơn hàng.
Gửi Bản Vẽ – Nhận Báo Giá Chấn Gấp Thép Tấm
Bạn cần chấn:
- Pát
- Giá đỡ
- Máng
- Khay
- Hộp
- Panel
- Cover
- Vỏ máy
- Hoặc một chi tiết thép tấm riêng theo thiết kế?
Gia An Phú nhận chấn gấp thép tấm theo yêu cầu tại TP.HCM, từ phôi khách hàng cung cấp đến đơn hàng cần xử lý trọn từ vật liệu, cắt Laser và chấn CNC.
Hãy gửi:
CAD/DXF/PDF + loại thép + độ dày + số lượng + kích thước thành phẩm + thời gian cần hàng
để Gia An Phú kiểm tra phương án tạo hình và báo giá theo đơn hàng thực tế.
Hotline/Zalo: 0937.200.476
Email: cokhigiaanphu@gmail.com
GỬI BẢN VẼ – YÊU CẦU BÁO GIÁ CHẤN CNC
Thông Tin Liên Hệ Gia An Phú
Cơ Khí Gia An Phú
Cung cấp thép tấm và gia công kim loại tấm theo yêu cầu tại TP.HCM.
Xưởng sản xuất 1:
Đường Văn Tiến Dũng, xã Hưng Long, TP.HCM – gần cầu Ông Thìn.
Xưởng sản xuất 2:
262A Phạm Đăng Giảng, P. Bình Hưng Hòa, TP.HCM.
Hotline/Zalo: 0937.200.476
Email: cokhigiaanphu@gmail.com


